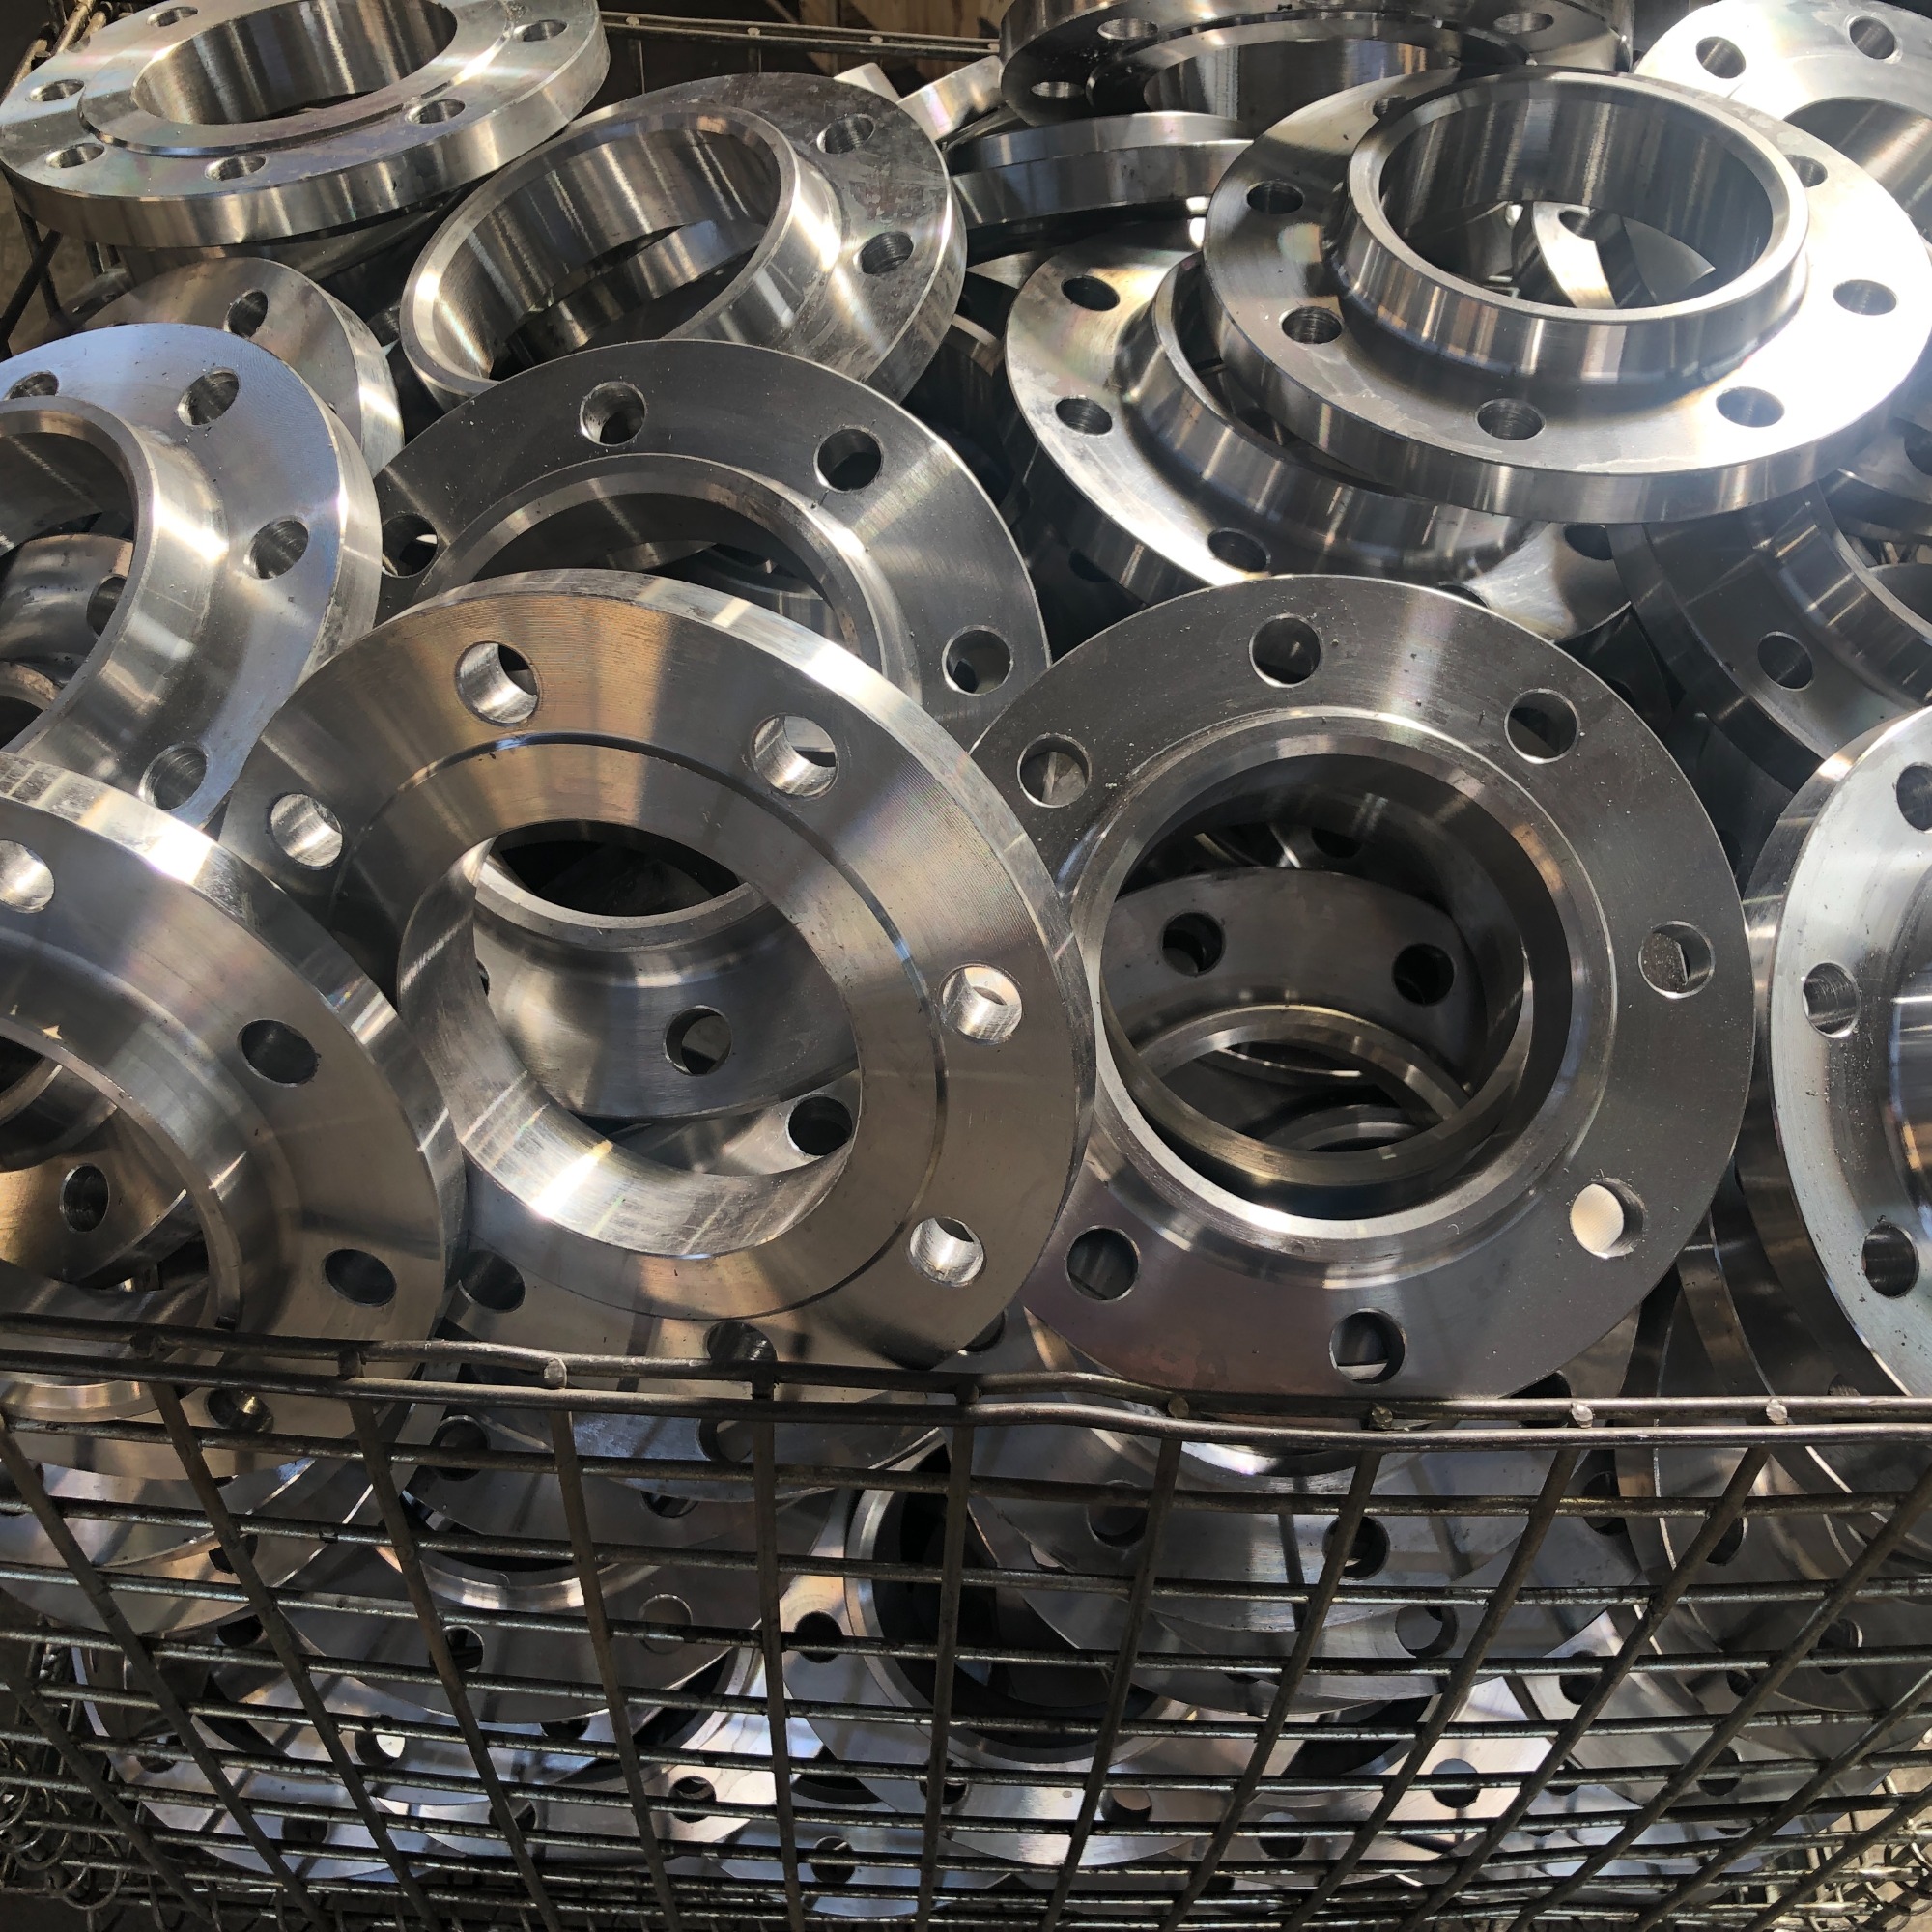
Холодная ковка накладных фланцев представляет собой процесс ковки при низкой температуре, при этом размеры накладных фланцев мало меняются. При ковке ниже 700°С образуется меньше оксидных чешуек и на поверхности не происходит обезуглероживания. Следовательно, пока энергия деформации находится в диапазоне энергии формования, холодная ковка может легко обеспечить хорошую точность размеров и чистоту поверхности. Пока температура и охлаждение смазки хорошо контролируются, горячая ковка при температуре ниже 700 C также может обеспечить хорошую точность. Холодная штамповка, холодное прессование, холодная высадка и другая обработка пластмасс. Холодная ковка — это процесс формовки ниже температуры рекристаллизации материала и процесс ковки ниже температуры восстановления. Холодная ковка имеет хорошее качество поверхности и высокую точность размеров, что может заменить некоторые процессы резки. Холодная ковка может укрепить металл и повысить прочность накидного фланца из нержавеющей стали DIN2502 RF Pn16 .
Развитие технологии холодной штамповки в основном направлено на разработку продукции с высокой добавленной стоимостью и снижение производственных затрат. В то же время накладные фланцы постоянно проникают или заменяют резку, порошковую металлургию, литье, горячую штамповку, формовку листового металла и другие области. Его также можно комбинировать с этими процессами для формирования составного процесса.
Горячая ковка накладных фланцев: при горячей ковке можно выковать большие накладные фланцы сложной формы, поскольку энергия деформации и сопротивление очень малы. Для получения накладных фланцев с высокой точностью размеров можно применять горячую ковку в интервале температур 900-1000 С. Кроме того, следует уделить внимание улучшению рабочей среды горячей штамповки. Срок службы кузнечного штампа короче, чем у ковки в других температурных диапазонах, но он имеет большую свободу и меньшую стоимость. Основная цель накладных фланцев горячей штамповки - снизить сопротивление деформации металла, тем самым снизить давление ковки, необходимое для плохой деформации материала, и значительно уменьшить тоннаж кузнечного оборудования; изменение литой структуры стального слитка, используемого для накладных фланцев, рекристаллизация в процессе горячей штамповки, грубая литая структура становится новой структурой с мелкими зернами, а также уменьшение дефектов литой структуры и улучшение механические свойства стали.
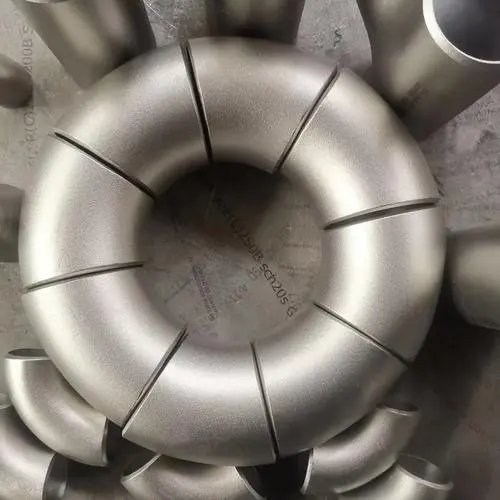 Улучшение процесса прессования колен из нержавеющей стали
 На какие моменты следует обратить внимание при термообработке фланцев
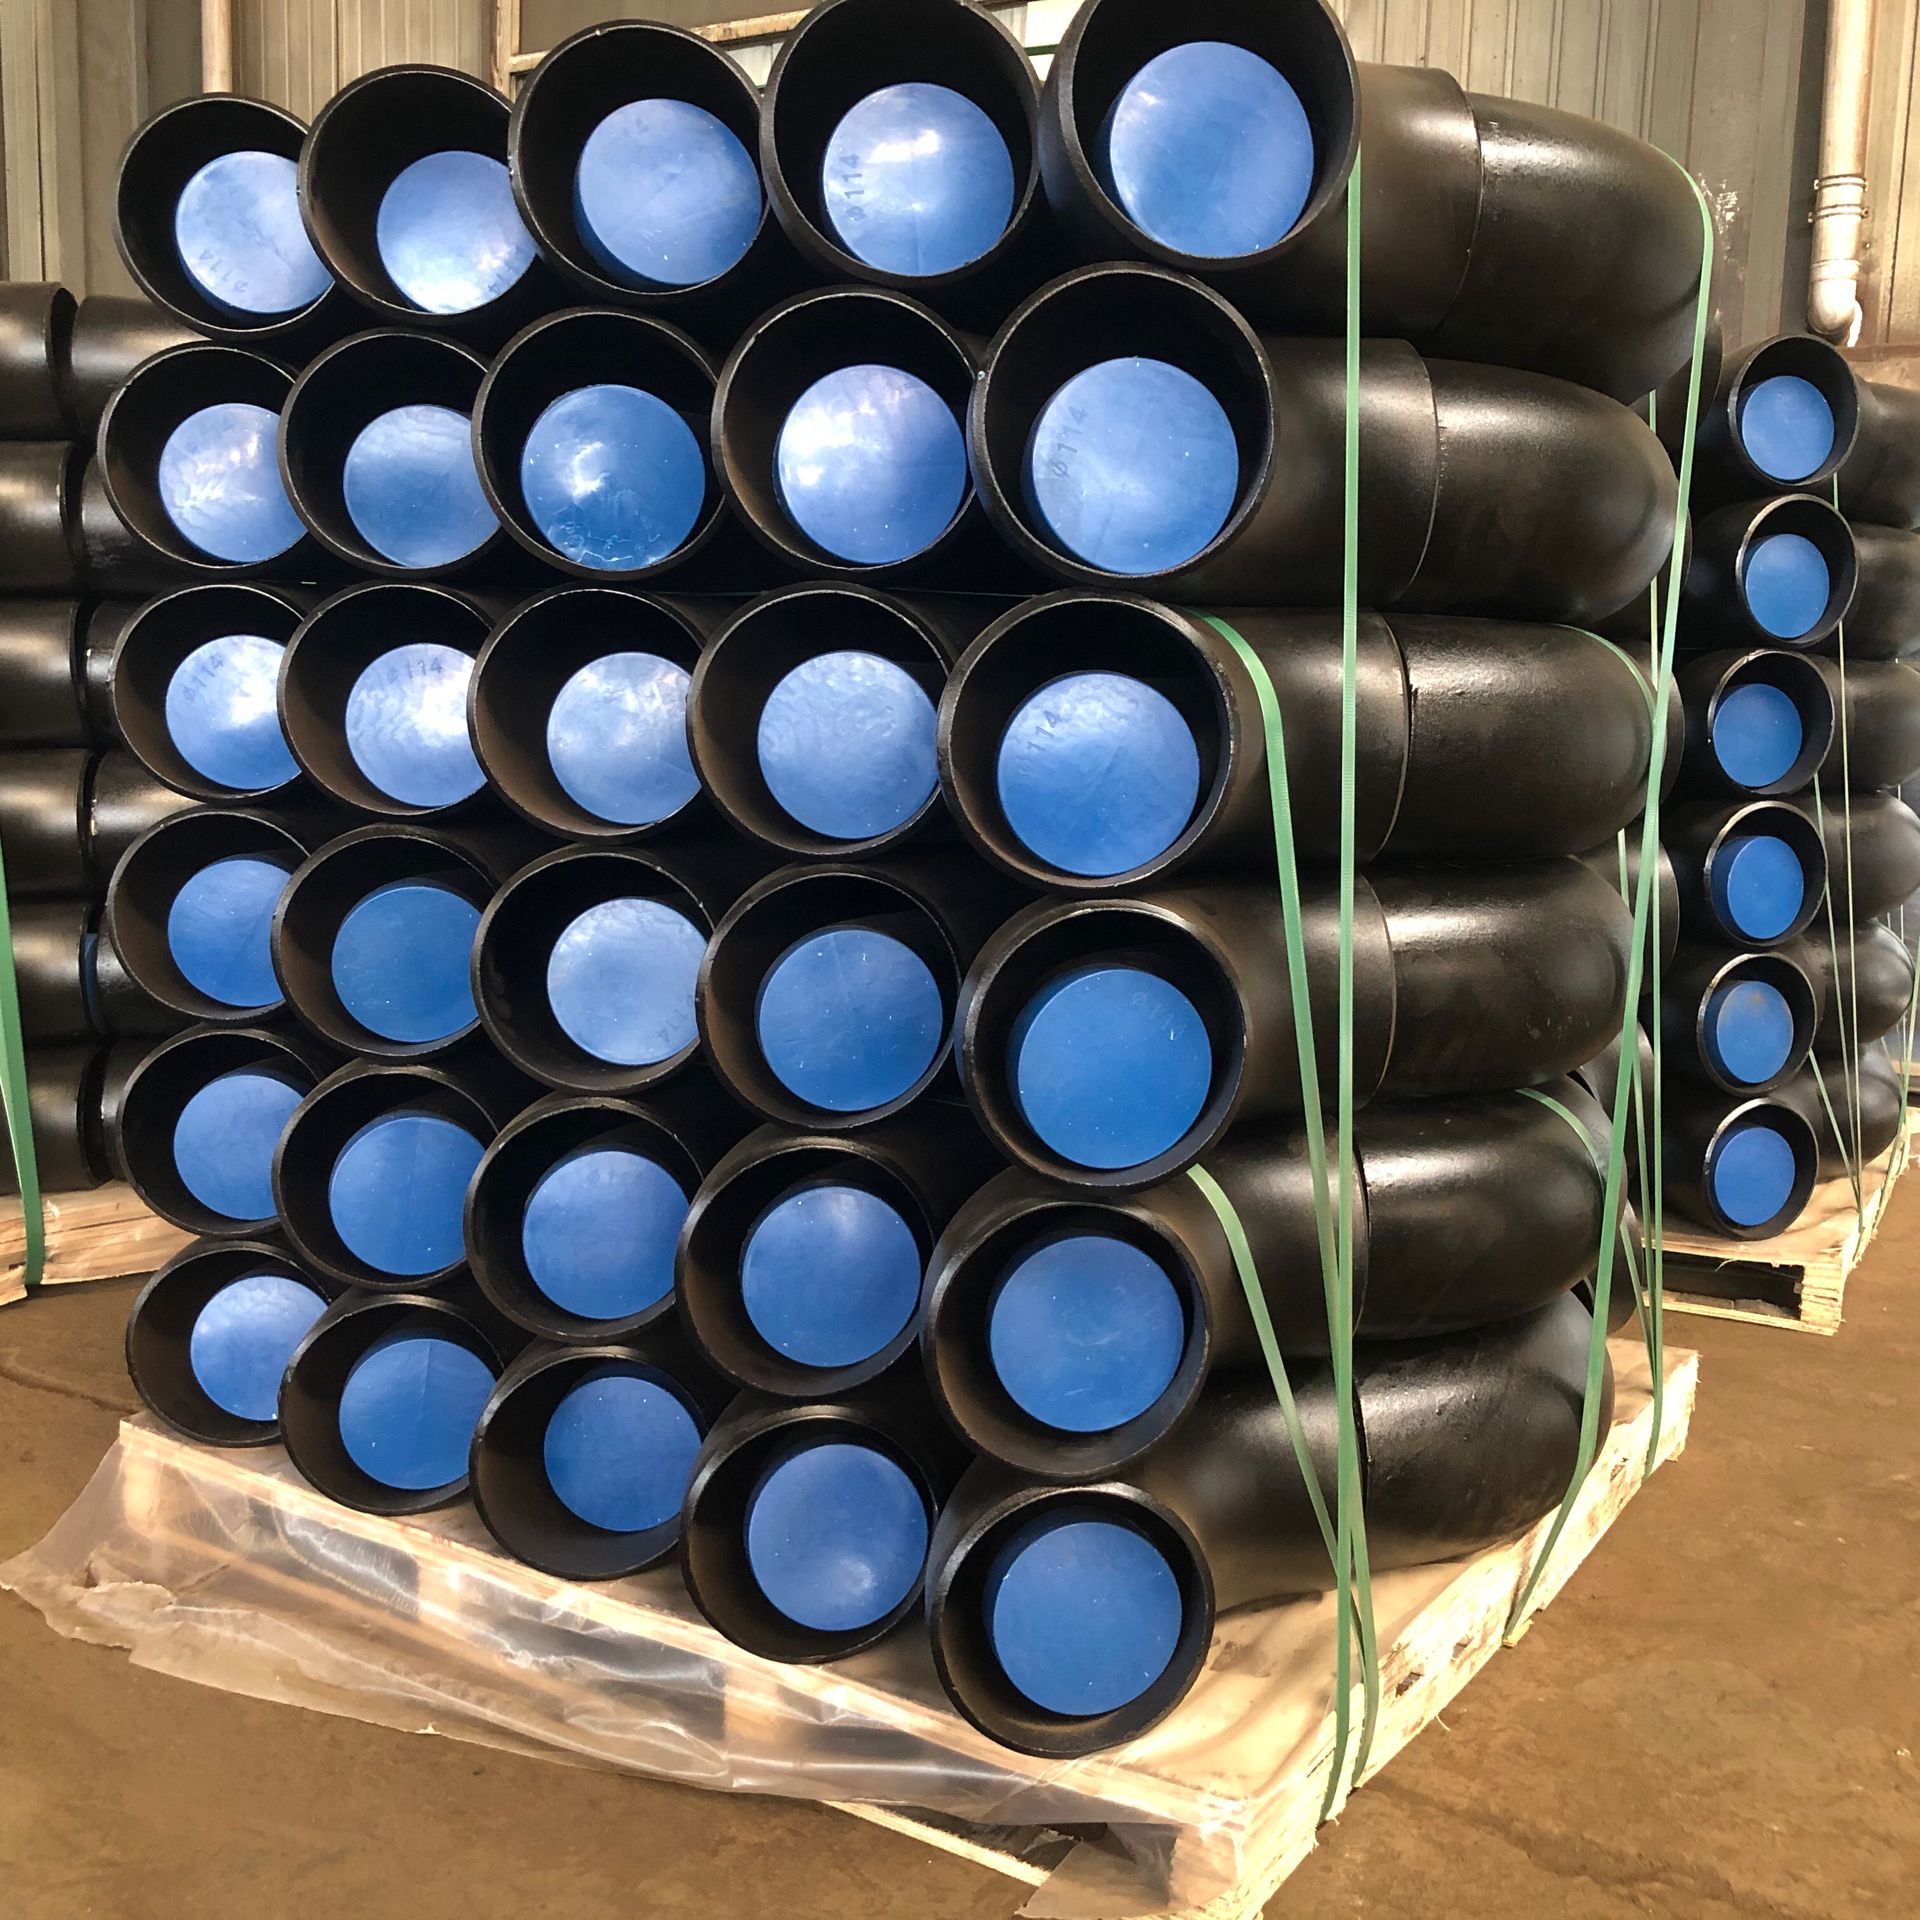 Характеристики бесшовного тройника из углеродистой стали
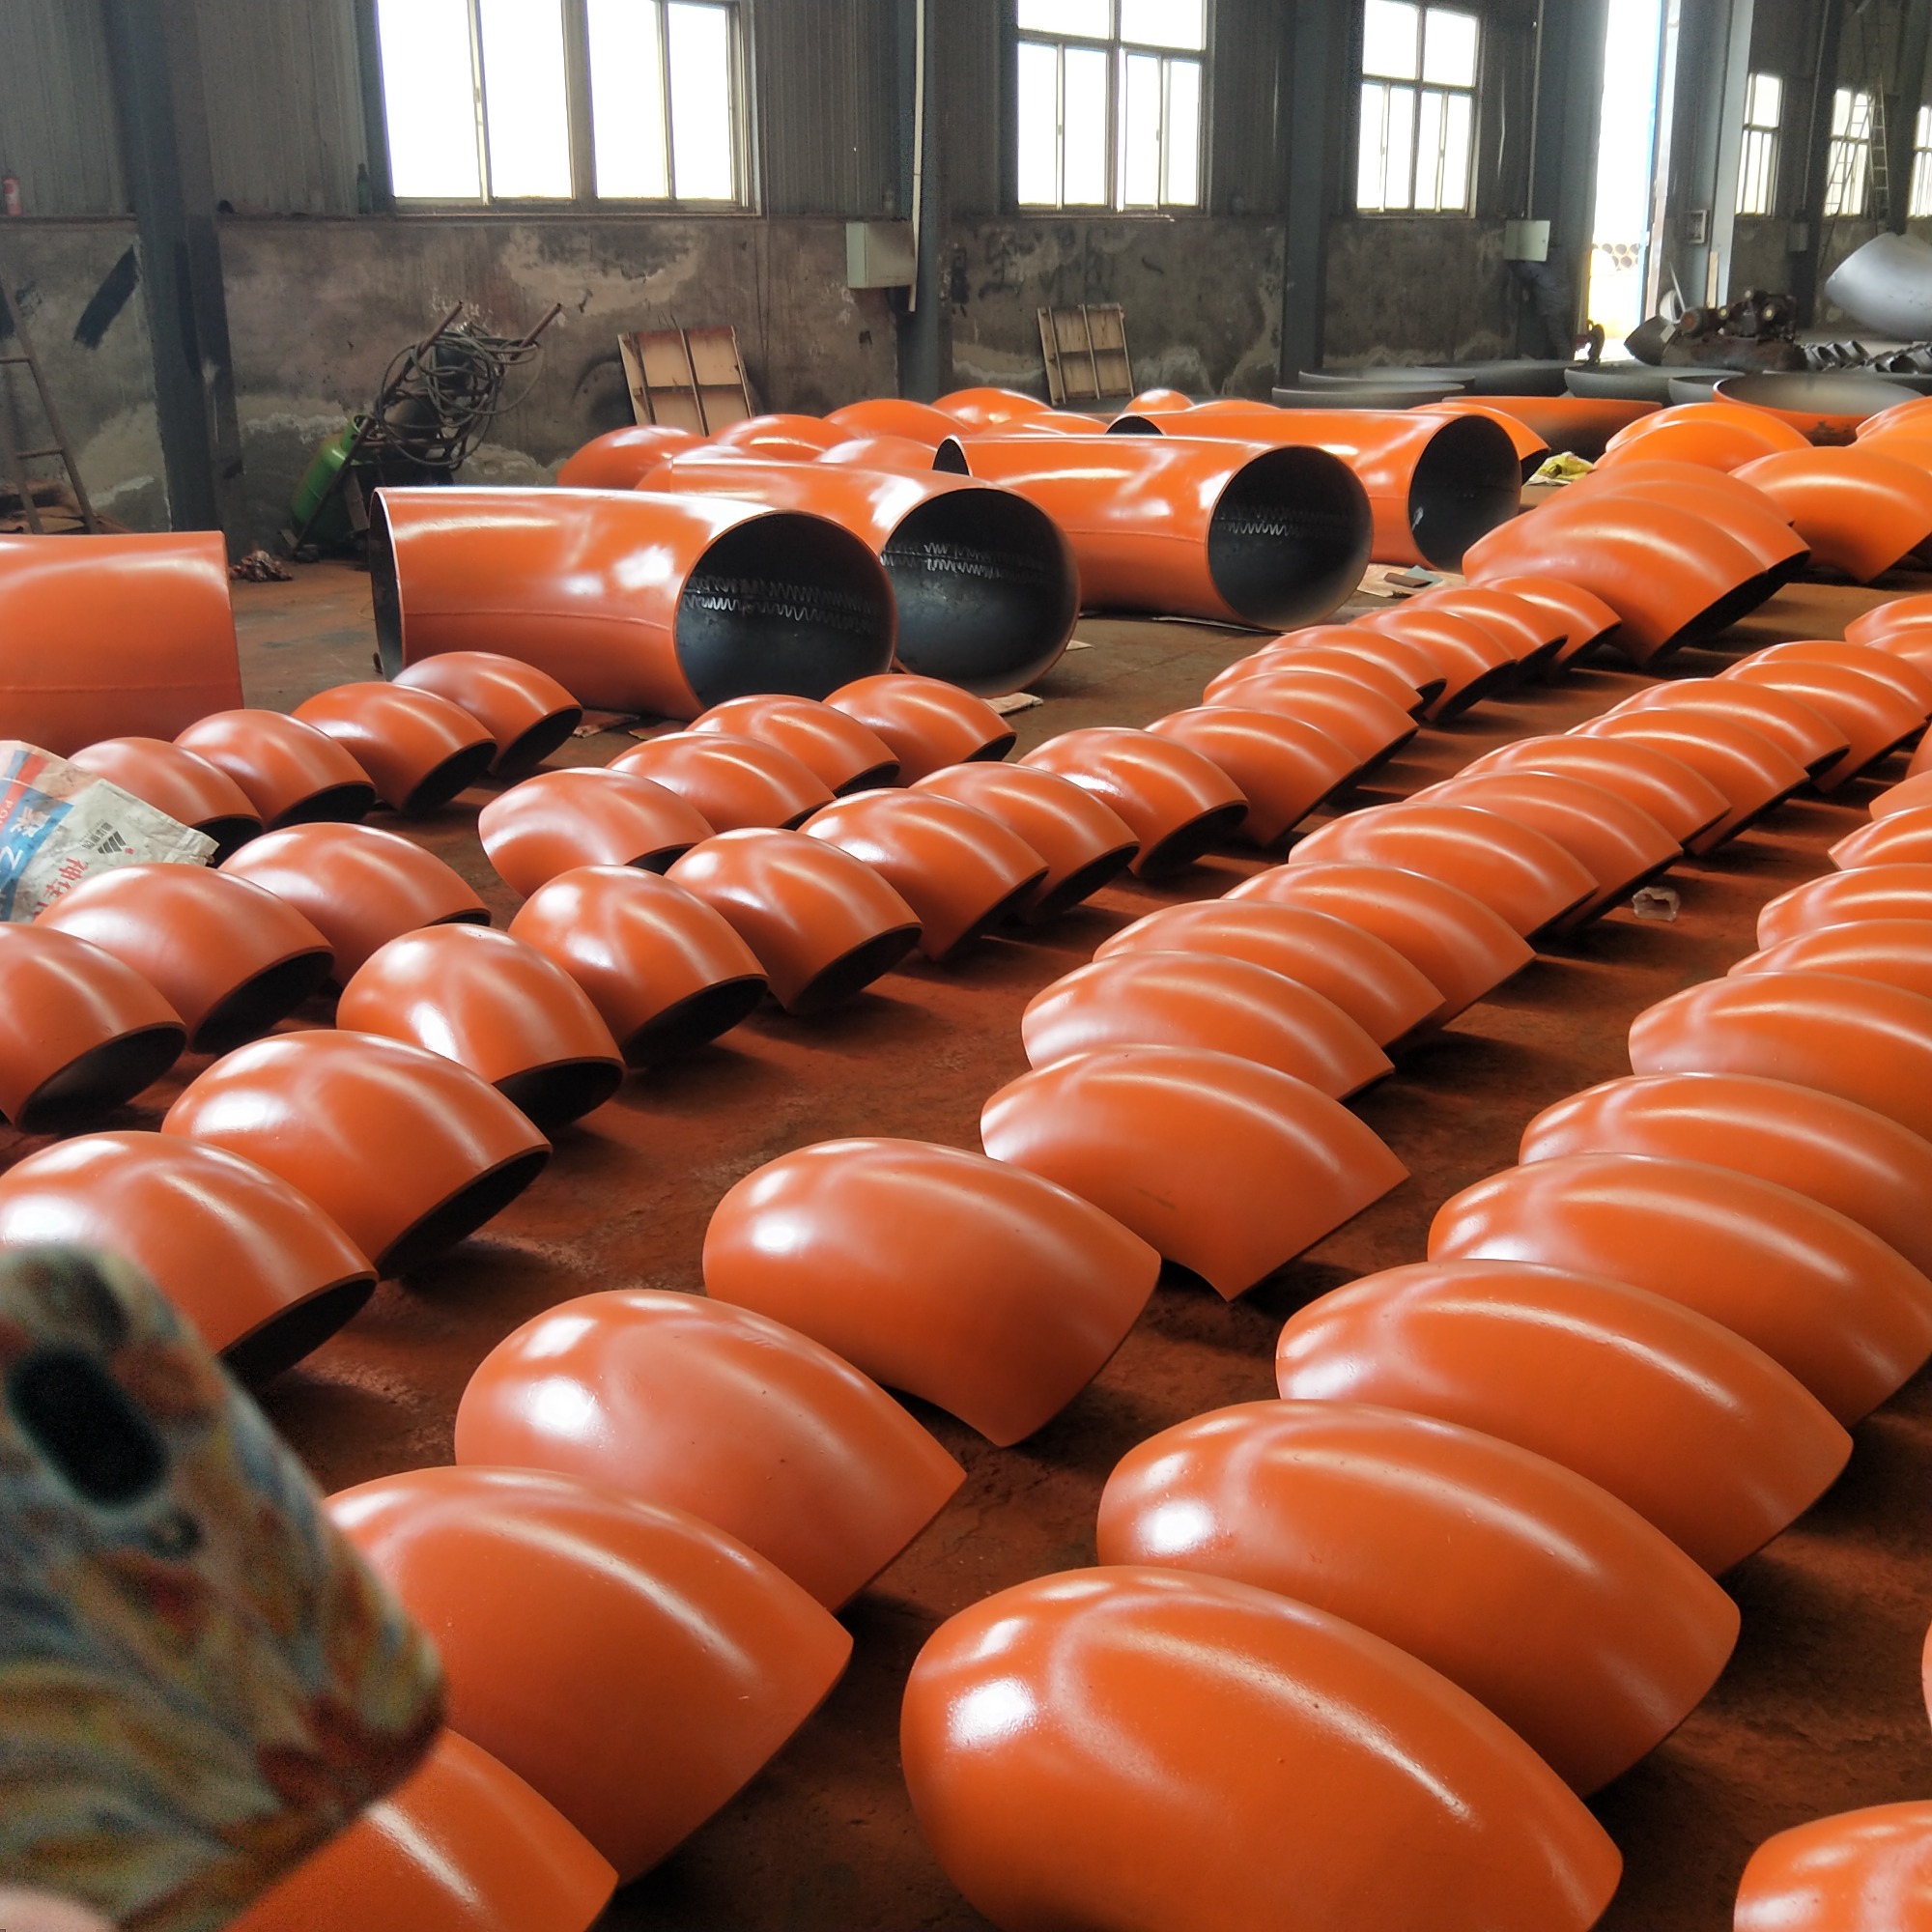 Три основных процесса формовки колен труб