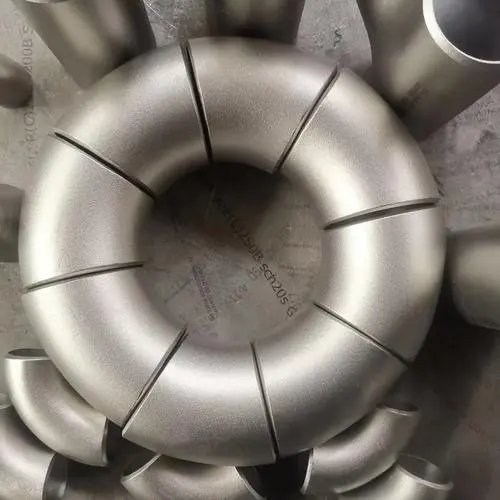
В повседневной жизни и работе. Будет сталкиваться с изгибом прямой трубы в различные формы для использования. Отвод фитинга изгибается комплектом гибочных плашек. Независимо от того, какое машинное оборудование используется, большая часть гибочной трубы. Он в основном используется для нефти, газа, жидкости и так далее. Он занимает очень важное место в самолете и его двигателе. Что мы знаем о процессе изгиба бесшовных фитингов из углеродистой стали ANSI B16.9 10D в такой важной ситуации? Ниже приводится краткое введение в пять наиболее часто используемых методов процесса гибки трубных фитингов.
1. Метод штамповки: развальцовка отвода трубы до необходимых размеров и формы коническим стержнем на пробивном прессе.
2. Метод формования изгиба: существует еще три распространенных метода, один из которых называется методом растяжения, другой называется методом штамповки, третий метод ролика, есть 3-4 ролика, два фиксированных ролика, один регулировочный ролик, регулировка фиксированного ролика. расстояние, готовая труба изгибается.
3. Метод выпучивания: один из них заключается в том, чтобы поместить резину в трубу, верхнюю часть трубы с помощью ударного сжатия, чтобы образовалась выпуклость трубки; другой - гидравлическое формование выпуклости, заполнение середины трубы жидкостью, давление жидкости для фитинга трубы сгибает трубу в желаемую форму, производство сильфонов в основном использует этот метод.
4. Метод ковки: конец или часть трубы штампуется и растягивается на ковочной машине для уменьшения наружного диаметра трубы. Обычно используемые штамповочные машины бывают роторного, шатунного и роликового типа. 3. роликовый метод: поместите сердечник в трубку, протолкните ролик по периферии для обработки круглых краев.
5. метод прокатки: обычно не используйте оправку, подходящую для толстостенной внутренней кромки трубы.
 Улучшение процесса прессования колен из нержавеющей стали
 На какие моменты следует обратить внимание при термообработке фланцев
 Характеристики бесшовного тройника из углеродистой стали
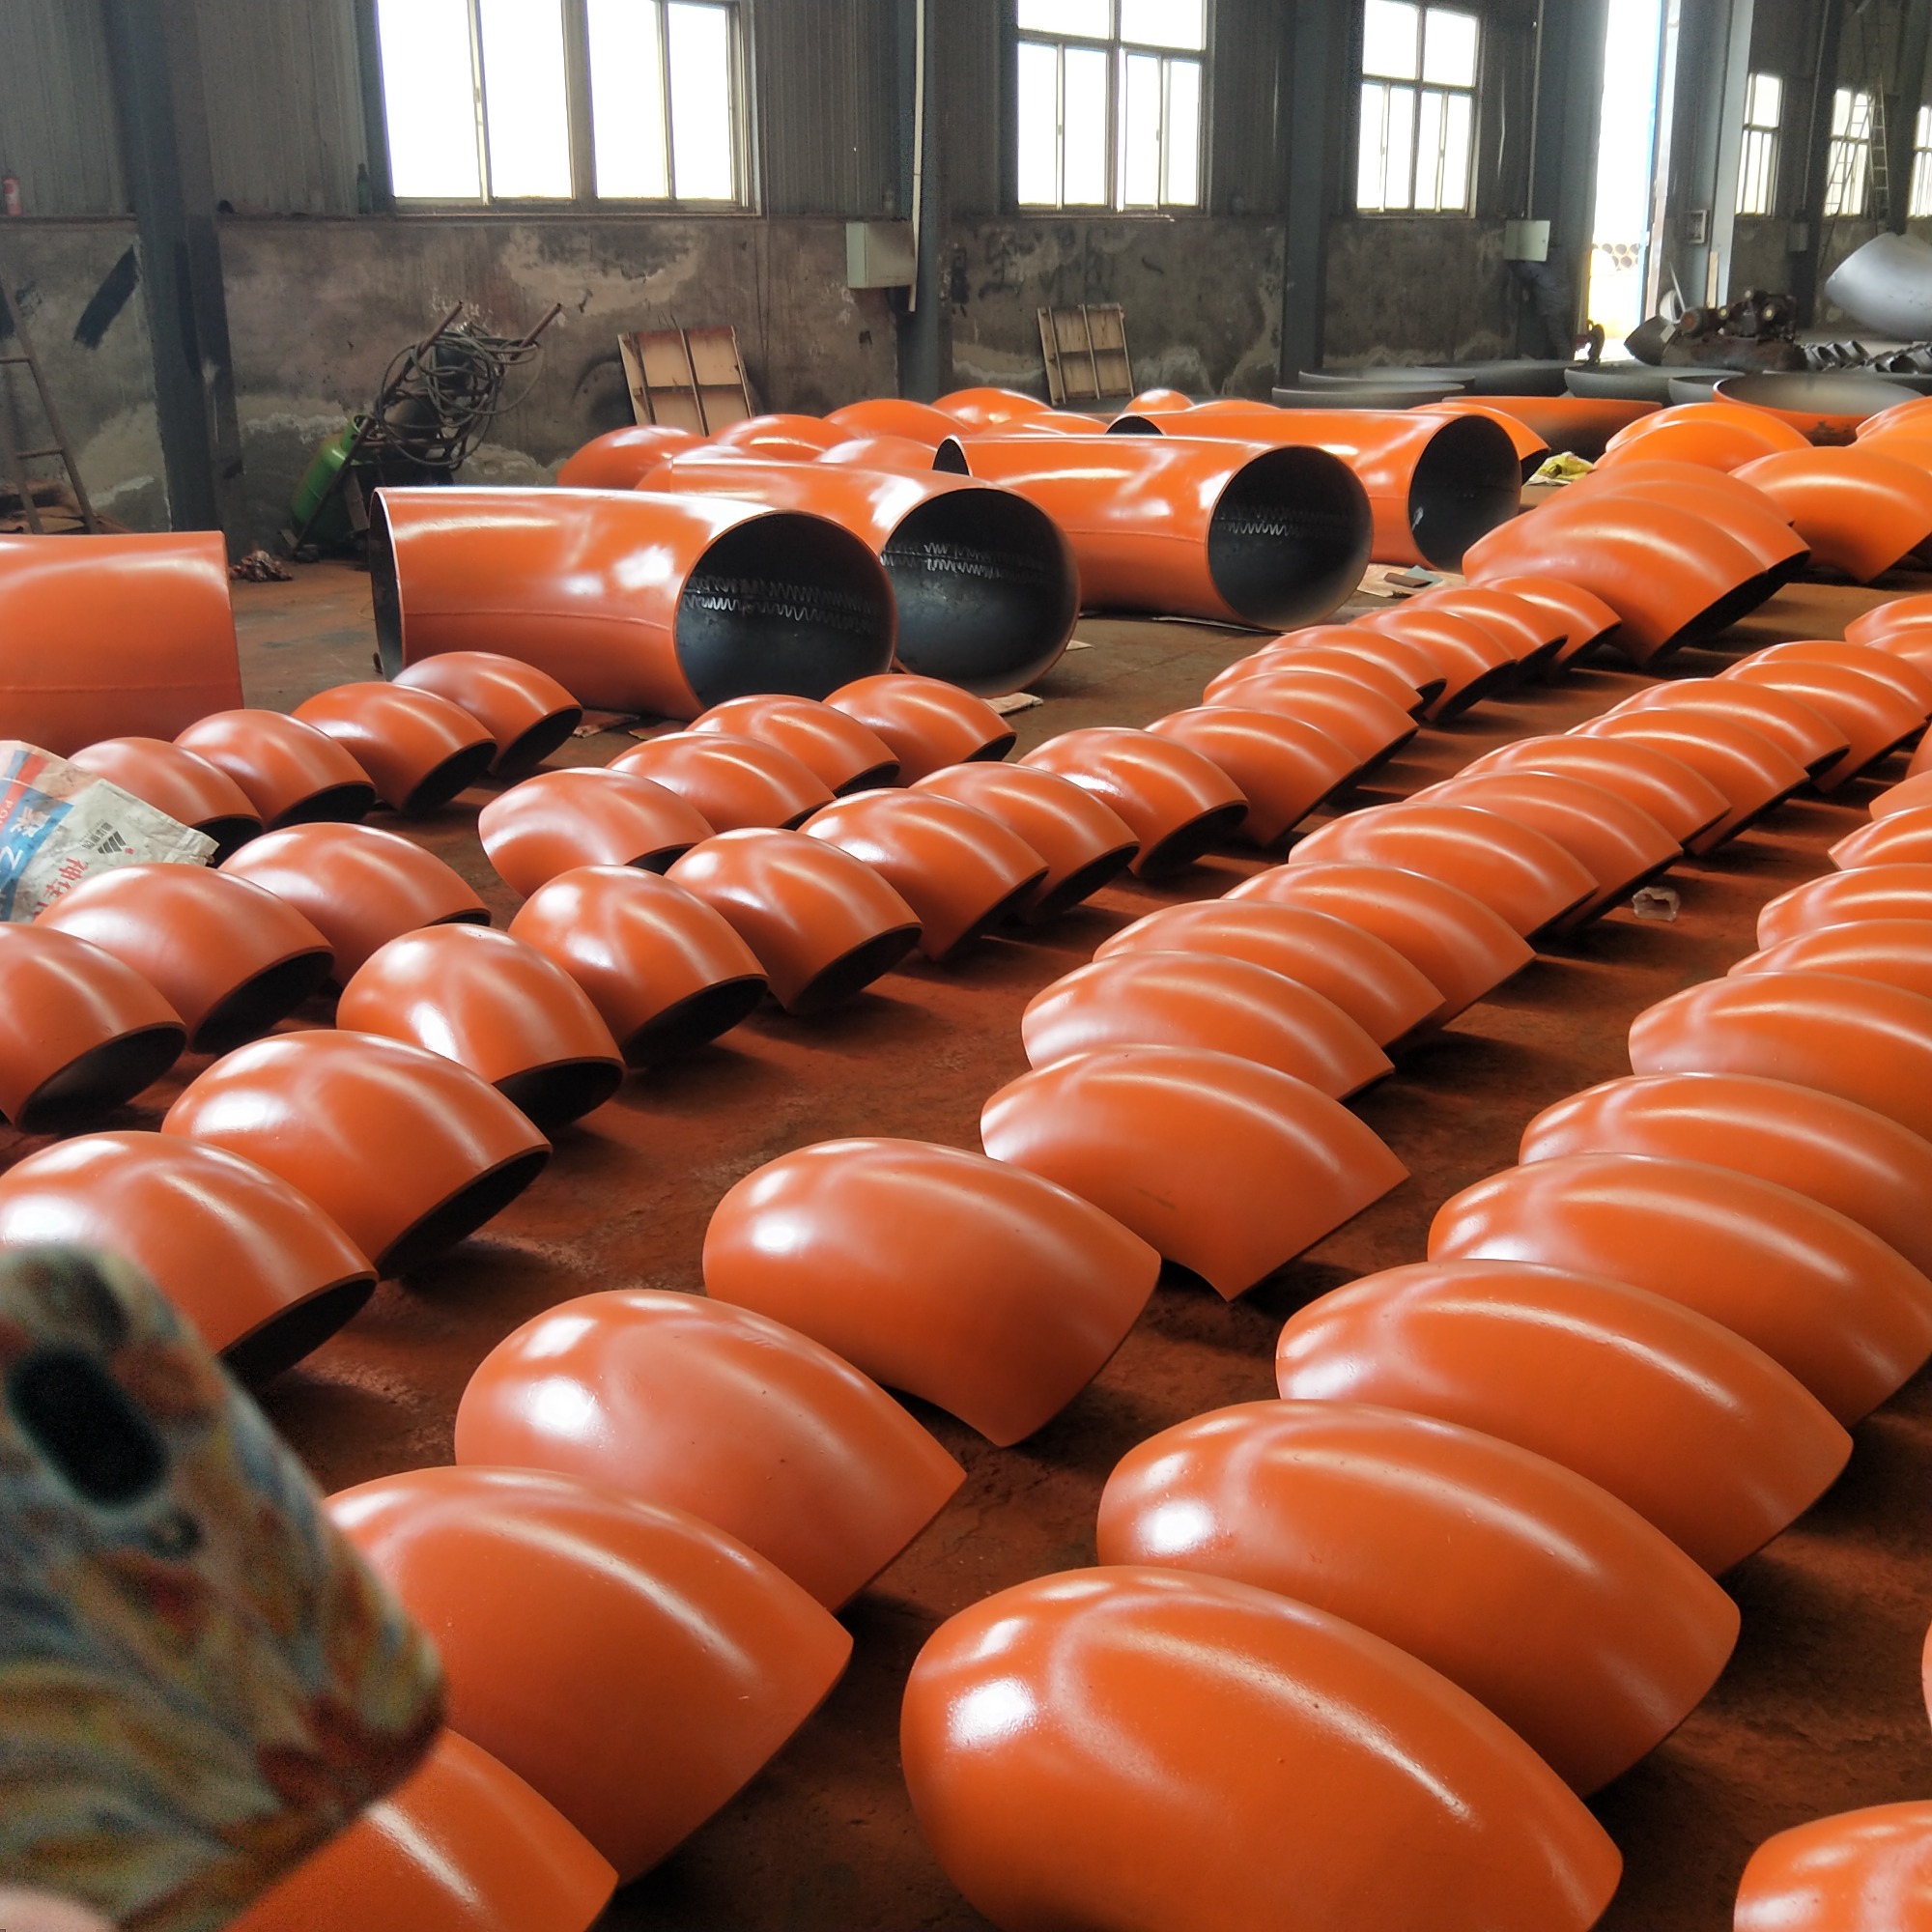 Три основных процесса формовки колен труб