Подготовьте сырье через высокотемпературную обжиговую печь, суть в использовании высококачественной извести, которая не может смешиваться с примесями извести. Содержание тройника из нержавеющей стали в ингредиентах превышает 30%. В упражнении мы должны максимально улучшить общий расплавленный углерод, чтобы обеспечить выброс примесей и пузырьков. Температура тройника из нержавеющей стали выше 1650 градусов по Цельсию. Делайте добро раскислению накипи после.
После хорошего хромирования раскисление частиц алюминия делает шлак белым. В этом процессе тройник из нержавеющей стали необходимо смешивать с азотом. Когда корректировка состава целесообразна, необходимо проводить отбор проб и анализ до тех пор, пока он не будет отлит в соответствии со стандартом. В дальнейшем слиток отправляется на разливку в течение 1,5 часов. При размещении ямы для сохранения тепла на 20-60 часов температура в 650-750 градусов Цельсия должна нагреваться в высокотемпературной печи.
Затем тройник из нержавеющей стали отливается и отжигается.
После черновой обработки проводится проверка. Если нет сомнений в том, что отпуск необходим, то это время уже приближается к масштабу готового изделия. Чтобы предотвратить деформацию, существует определенный спрос на температуру отпуска. Убедитесь, что закалка не может быть слишком высокой и закалка равномерная. Затем образец анализируется.
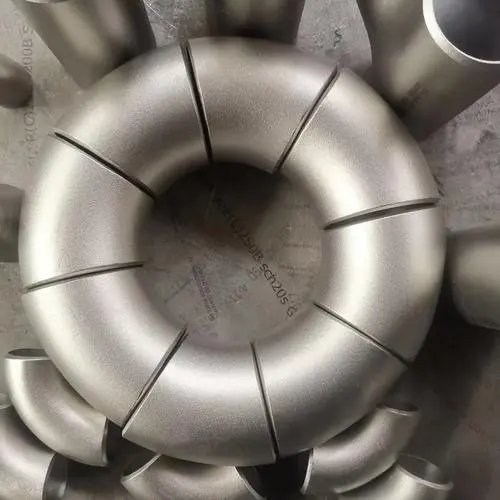 Улучшение процесса прессования колен из нержавеющей стали
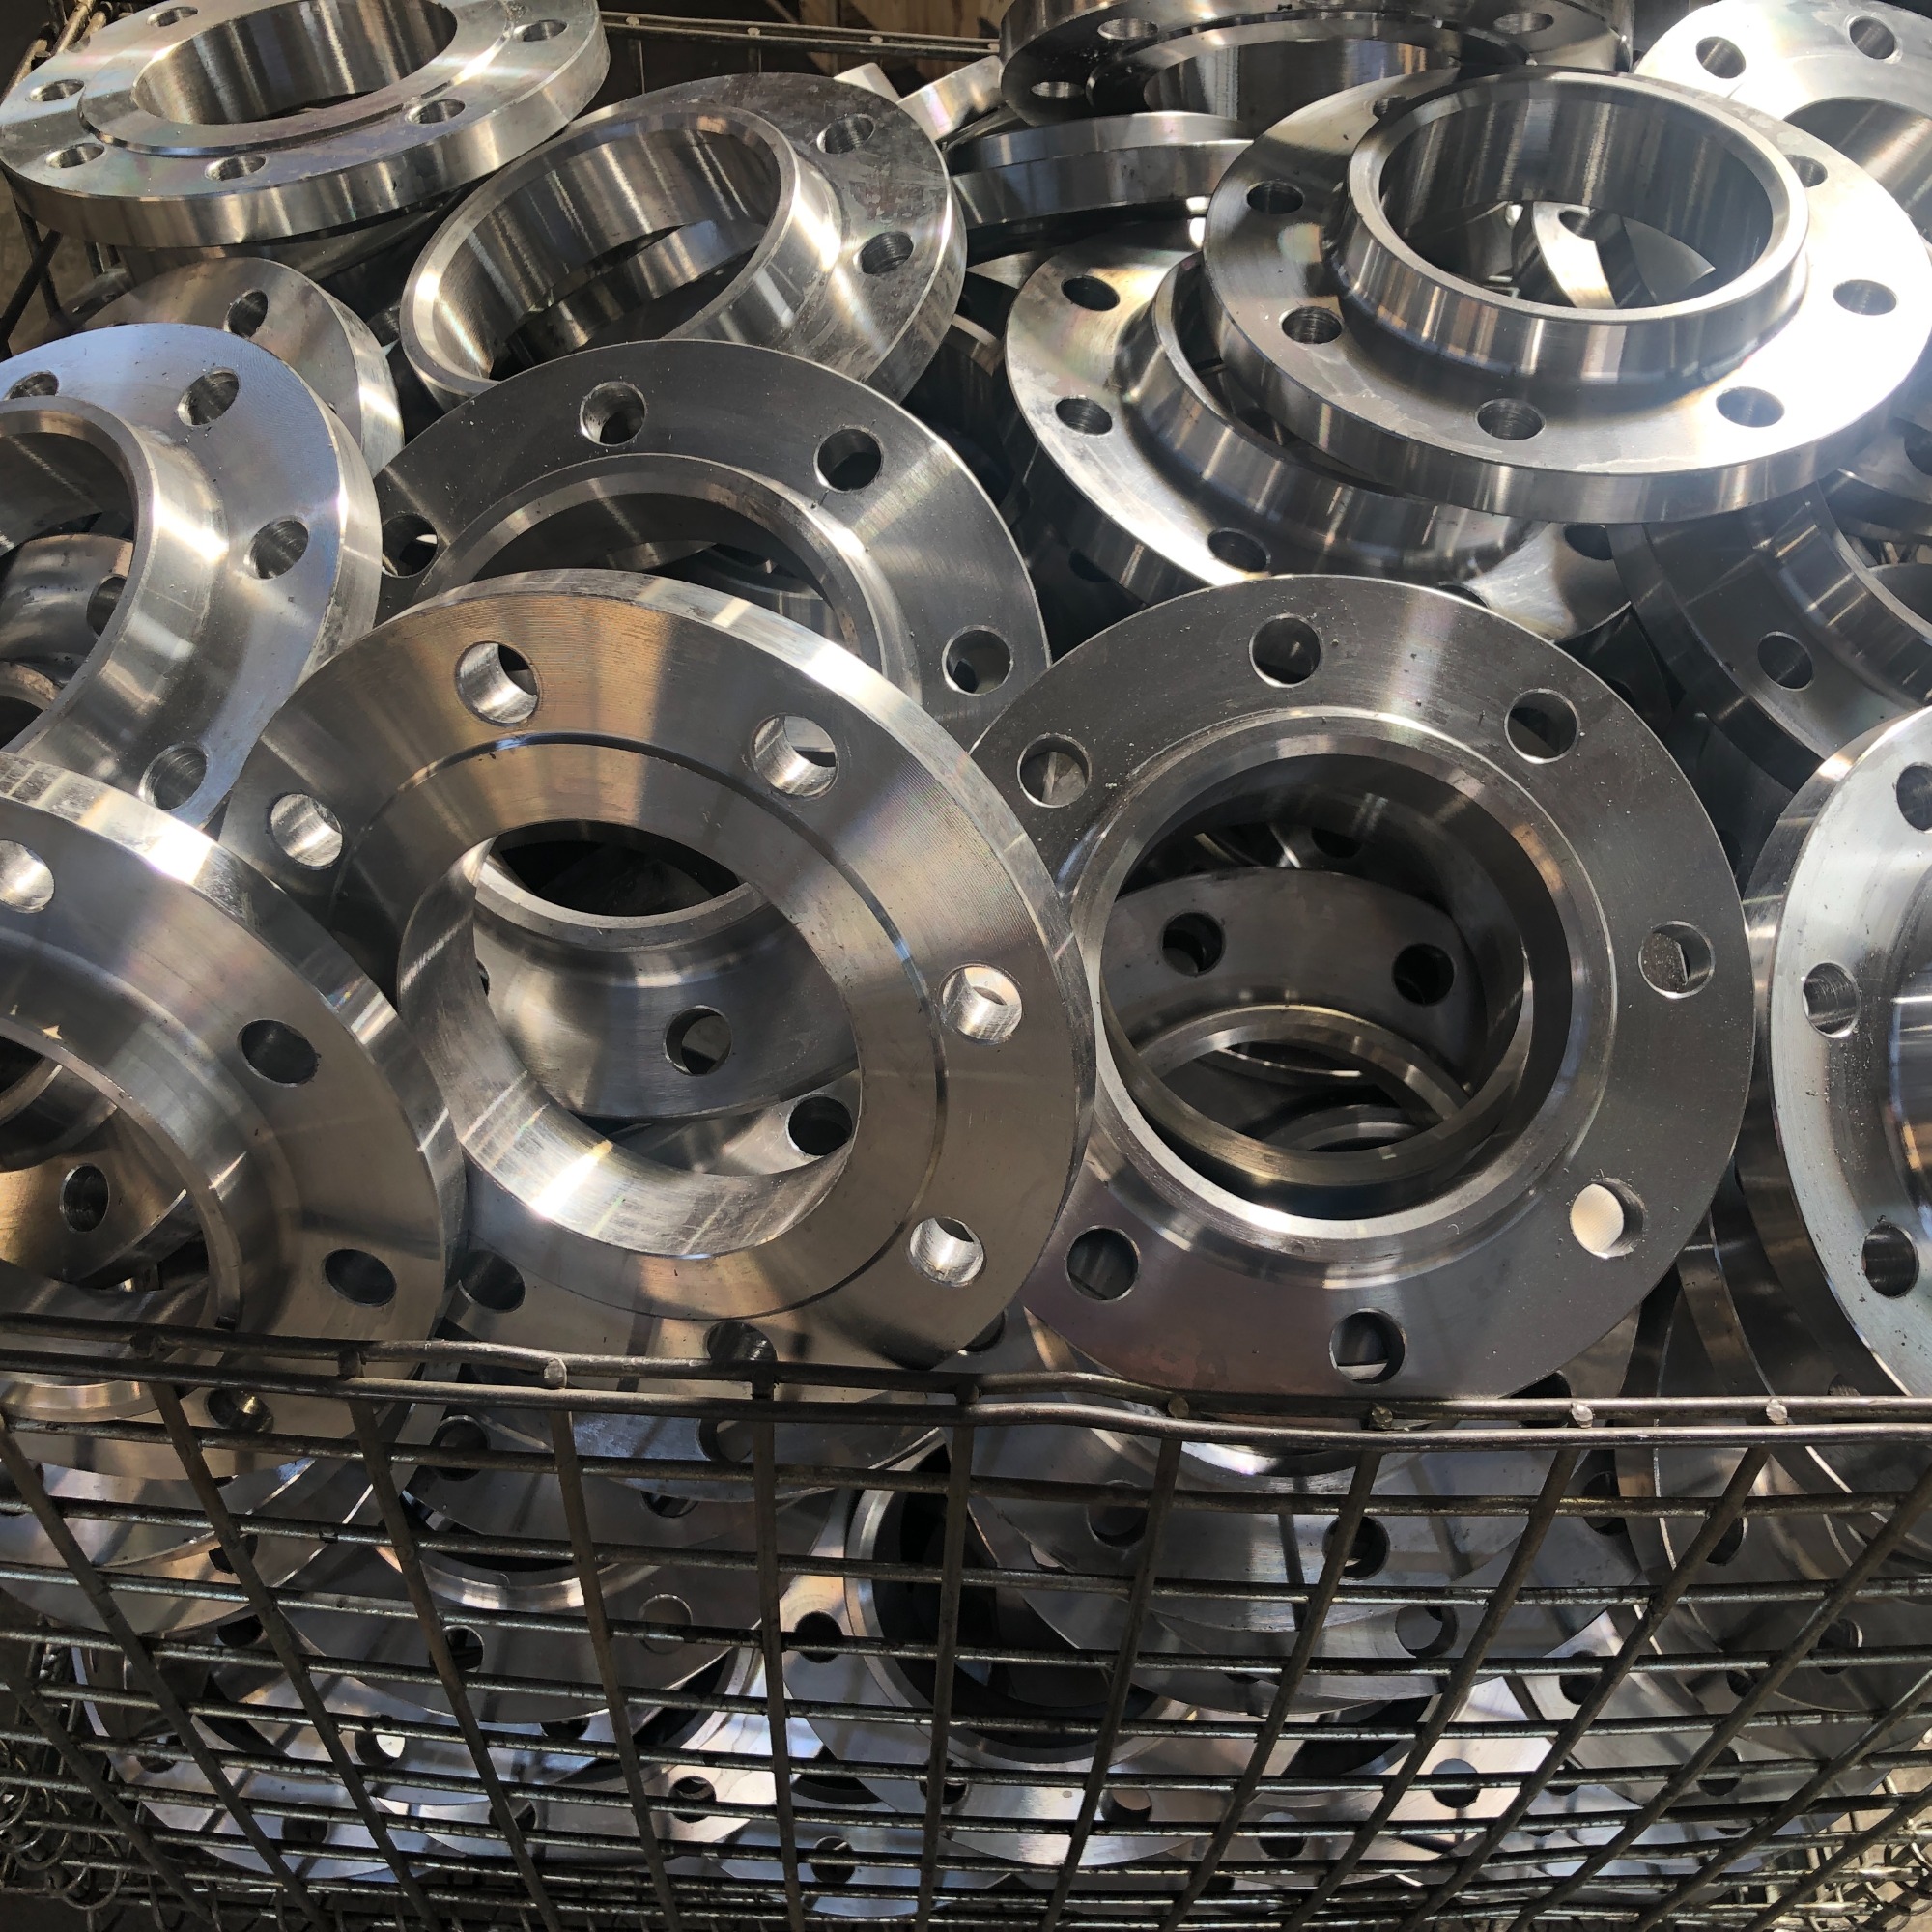 На какие моменты следует обратить внимание при термообработке фланцев
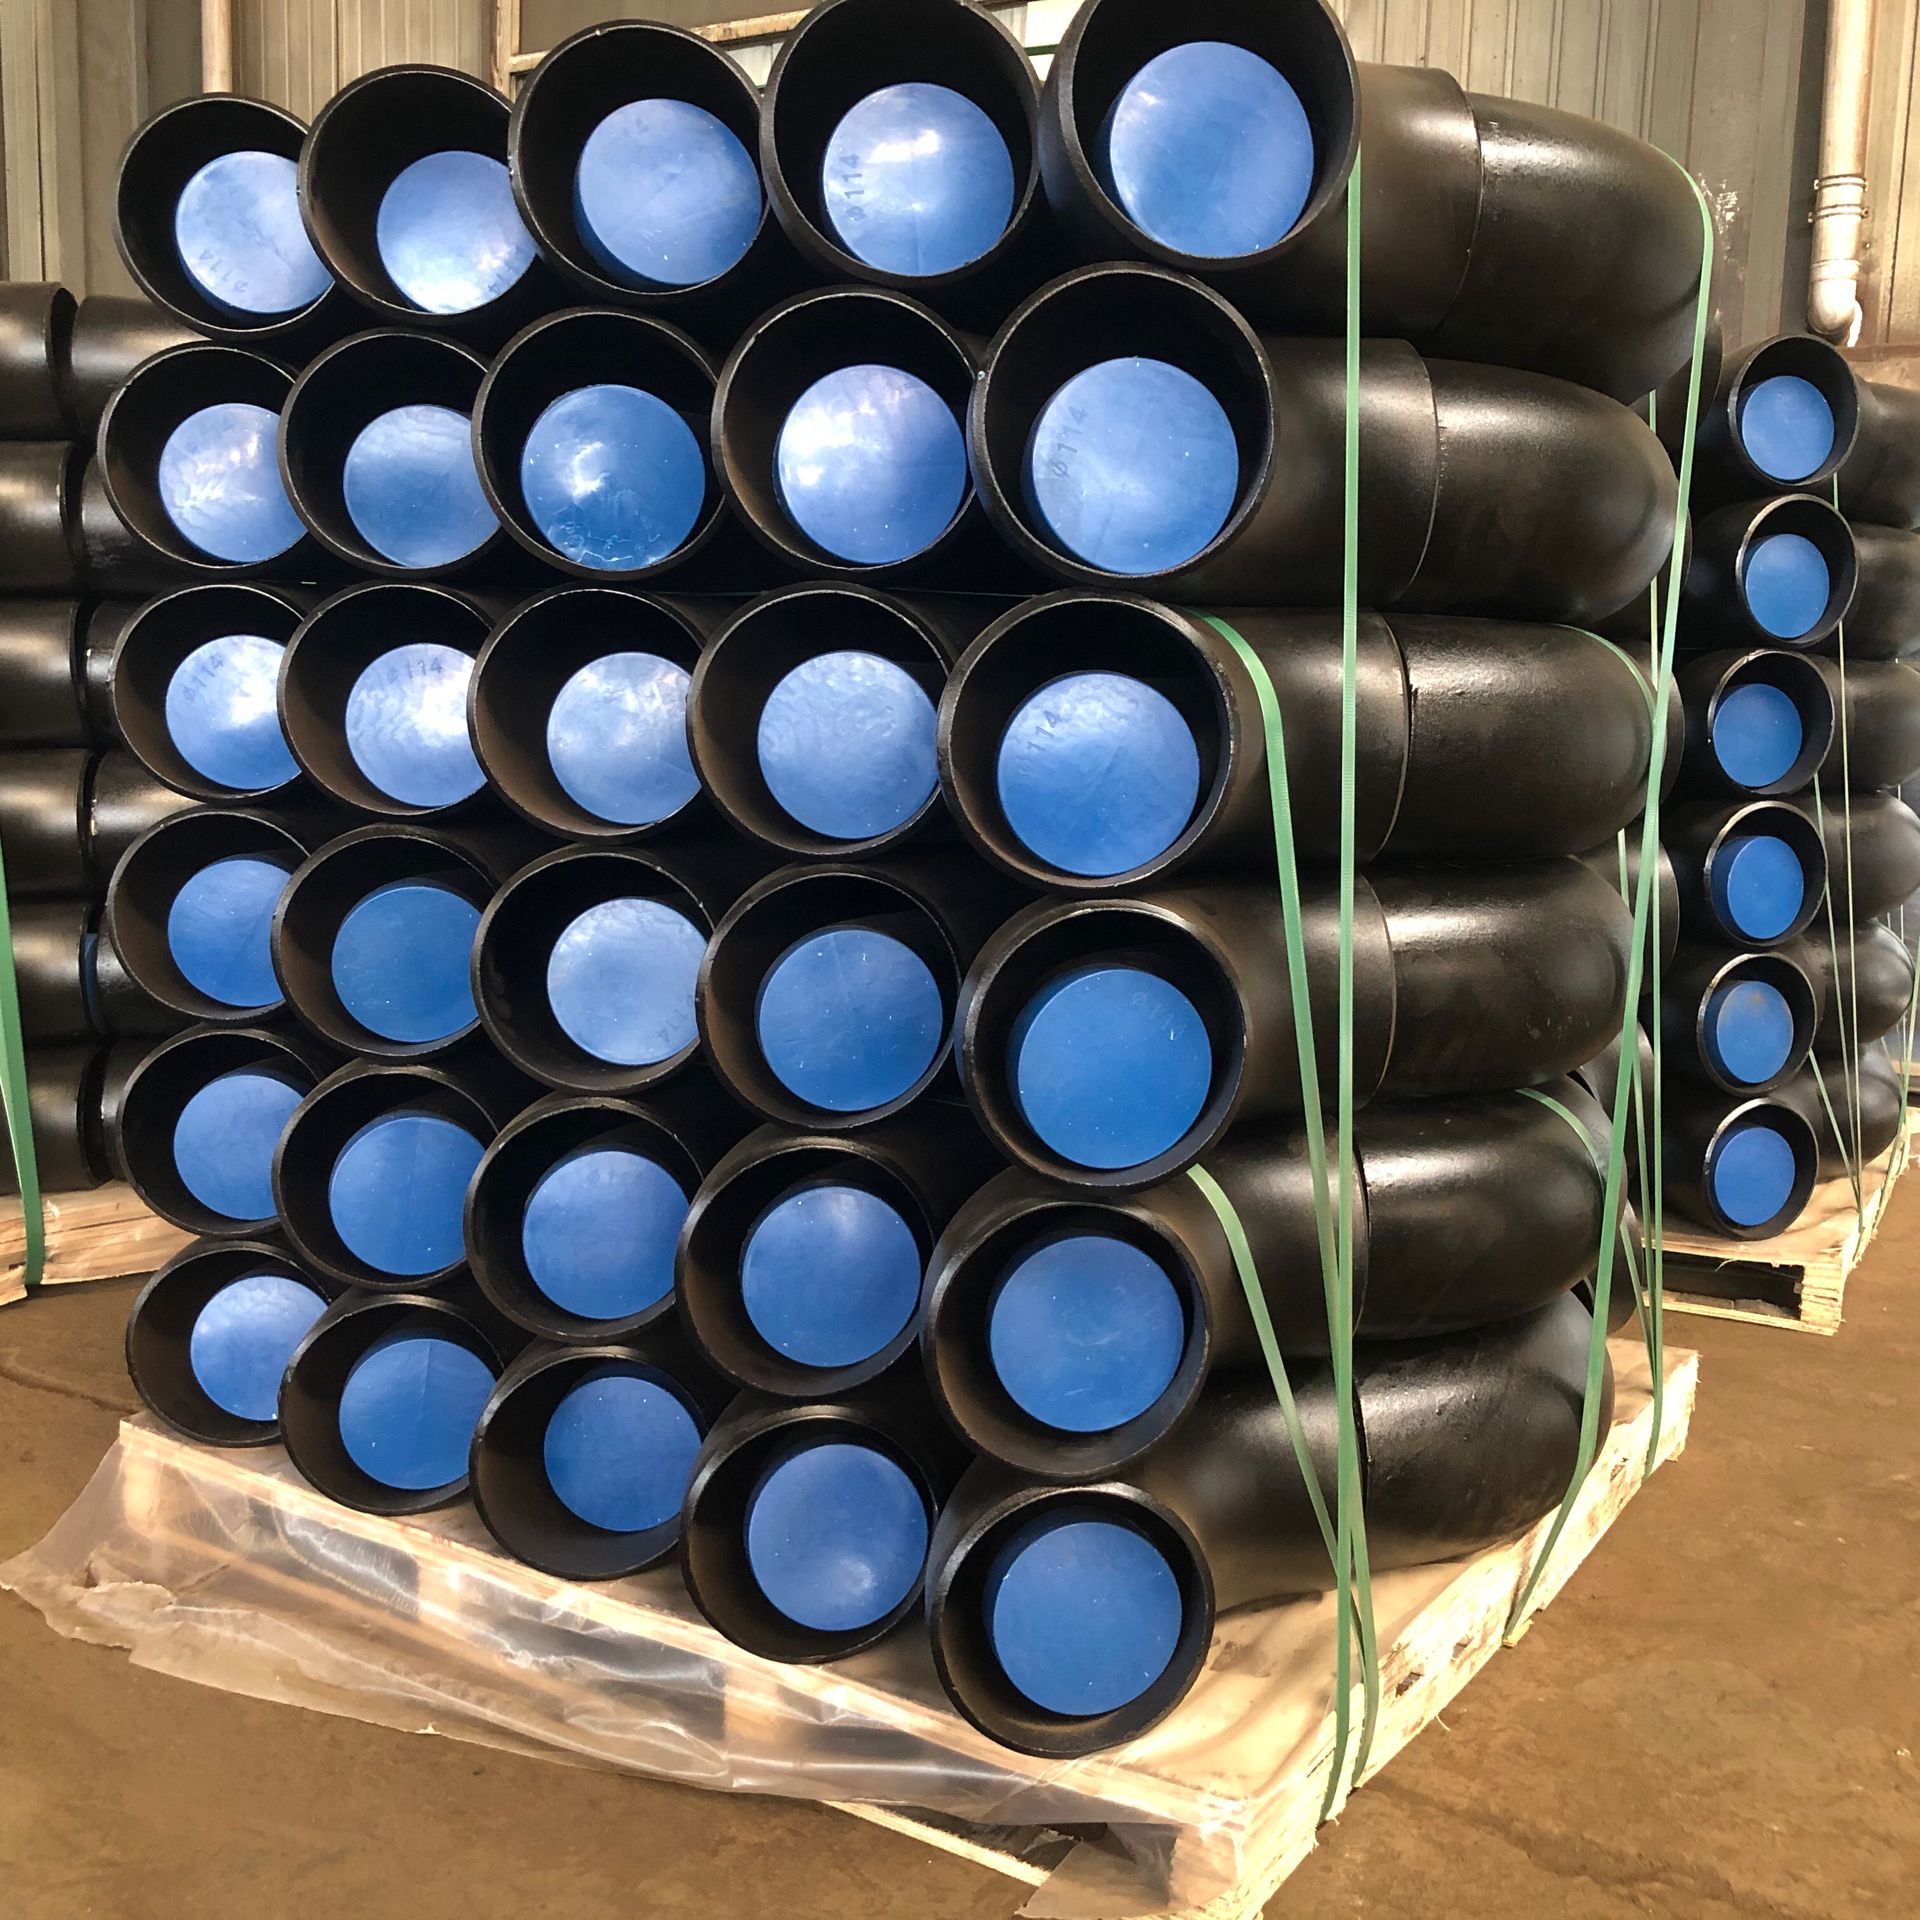 Характеристики бесшовного тройника из углеродистой стали
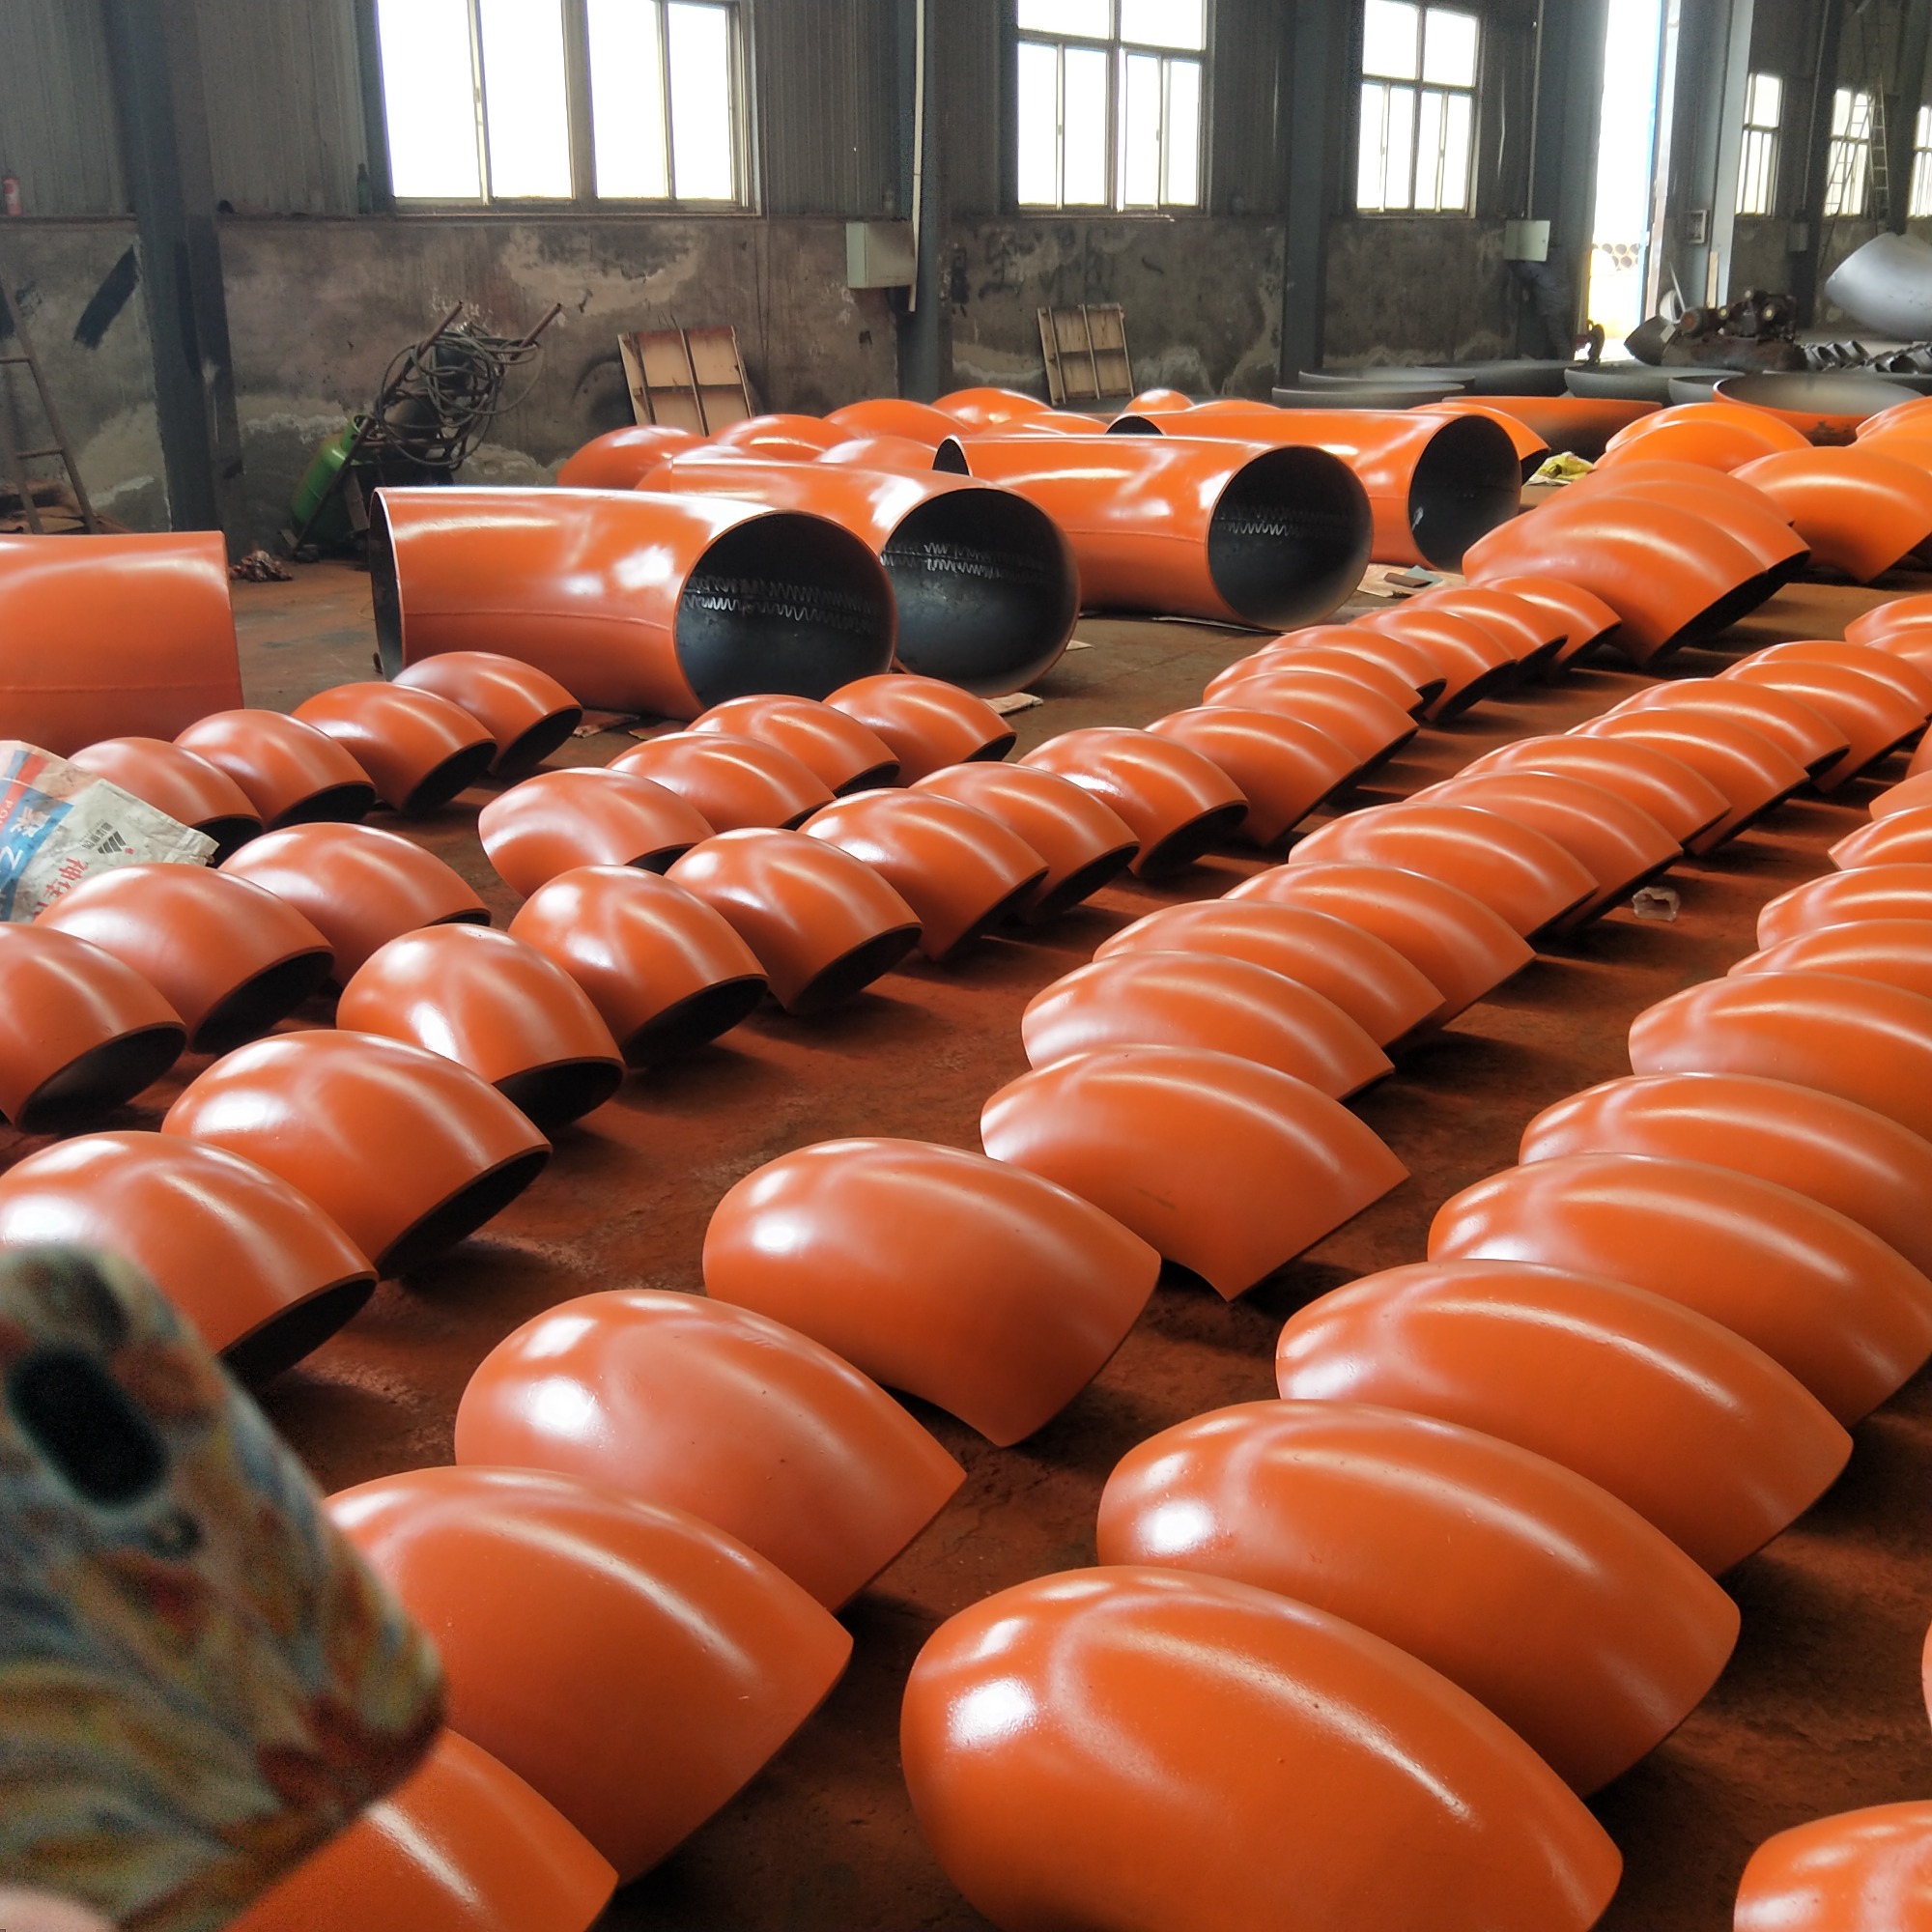 Три основных процесса формовки колен труб