В соответствии с принципом деформации при сварке фланца с большой резьбой влияние навыков сварки на поперечное укорочение анализируется с использованием низкоуглеродистой стали и нержавеющей стали с полной спецификацией. Выдвигается метод сварки с выбором задней сварки сечения, добавлением короткого сечения или выбором верхнего тонкого и нижнего толстого фланца с резьбой из нержавеющей стали ANSI B16.5 Class 600 . Добавьте точки уплотнения между двумя фланцами с резьбой, а затем закрепите их болтами. Первыми стандартами являются национальные стандарты, электрические стандарты, американские стандарты, немецкие стандарты, японские стандарты и т. д.
Следует обратить внимание на улучшение условий труда при горячей штамповке. Всегда соблюдайте сухость и вентиляцию большого резьбового фланца из нержавеющей стали, соблюдайте чистоту и чистоту устройства и храните его в соответствии с правильным методом хранения. Значение в скобках указывает допустимое значение погрешности толщины стенки одного и того же большого резьбового фланца на разных сечениях. Расстояние между двумя секциями не более удвоенного диаметра трубы, а максимально не более 300 мм.
Кованое большое резьбовое фланцевое соединение простое в использовании и может выдерживать большое давление. Стыковая сварка применяется для соединения большого резьбового фланца и трубопровода. Сварочный шов аналогичен сварке трубопровода и трубопровода. Как правило, аргонно-дуговая сварка применяется для труб малого диаметра, а двусторонняя сварка – для труб большого диаметра.
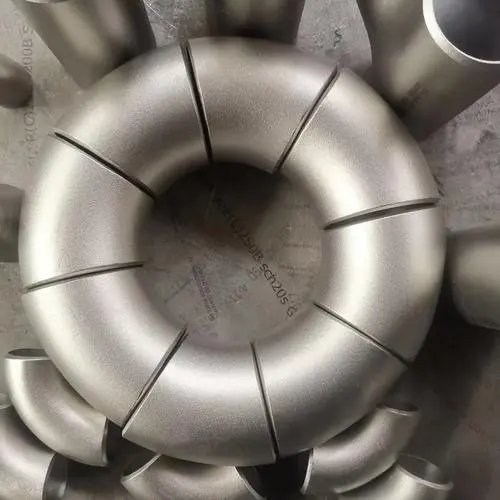 Улучшение процесса прессования колен из нержавеющей стали
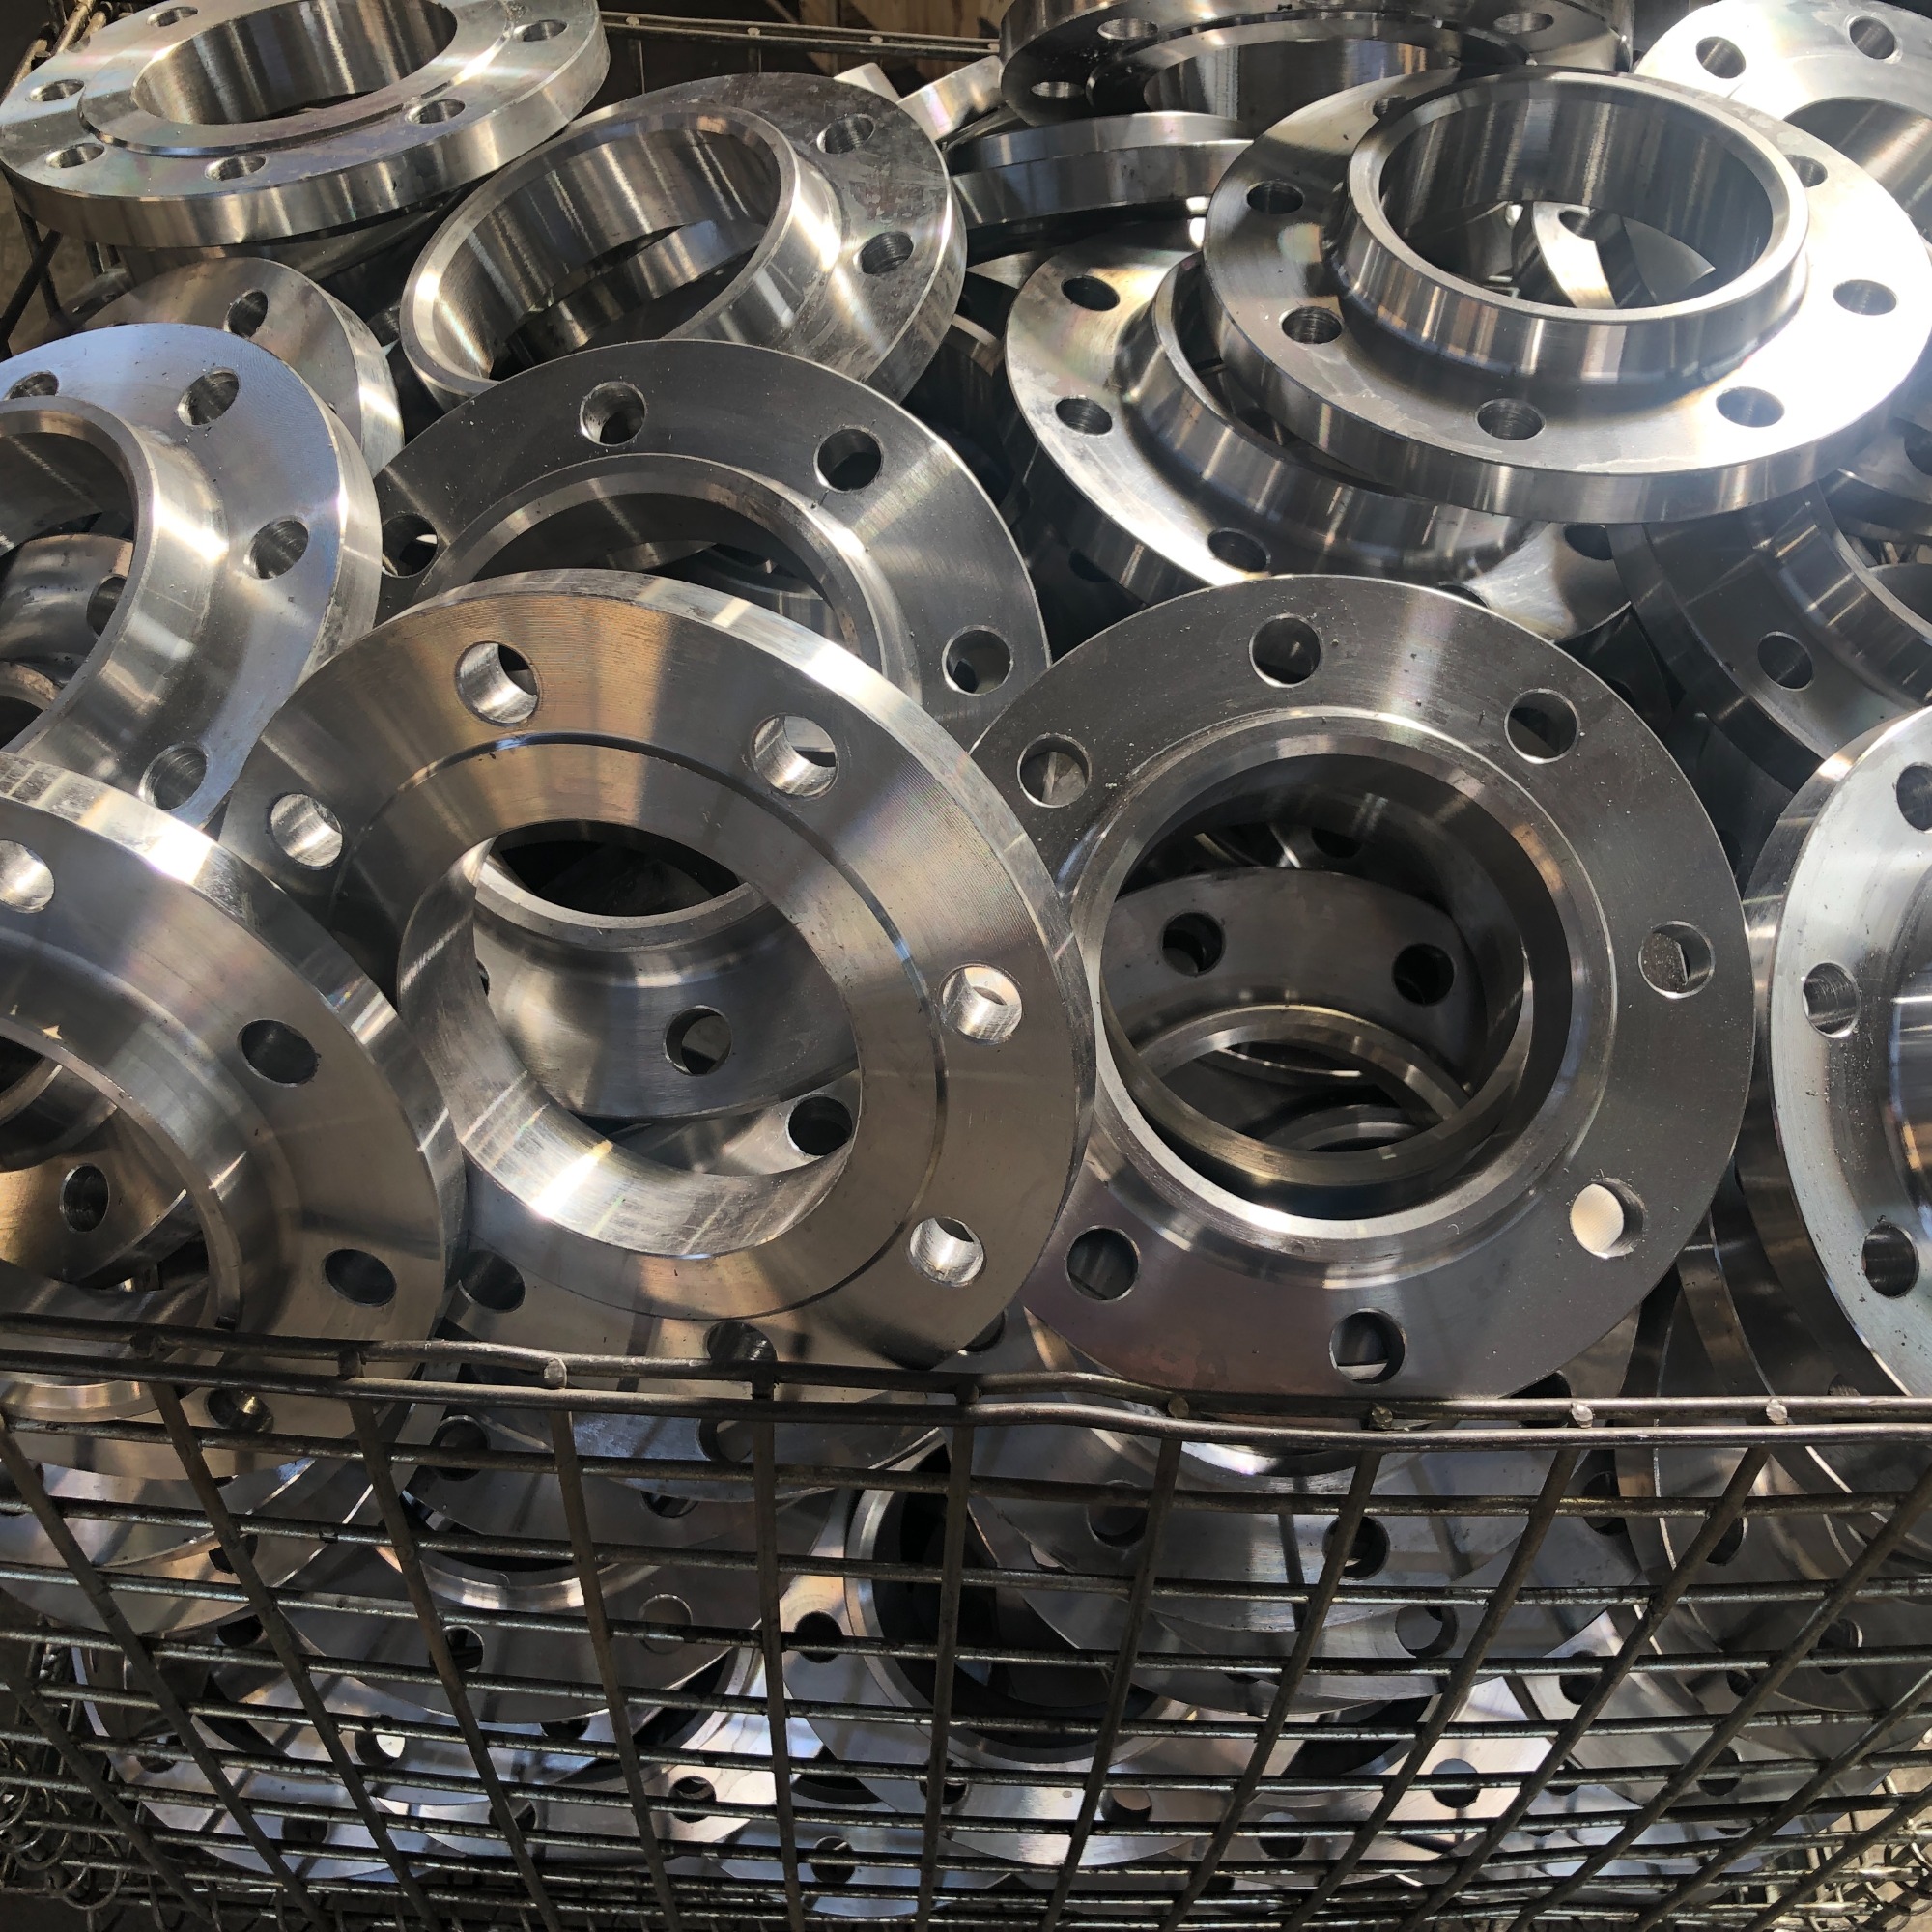 На какие моменты следует обратить внимание при термообработке фланцев
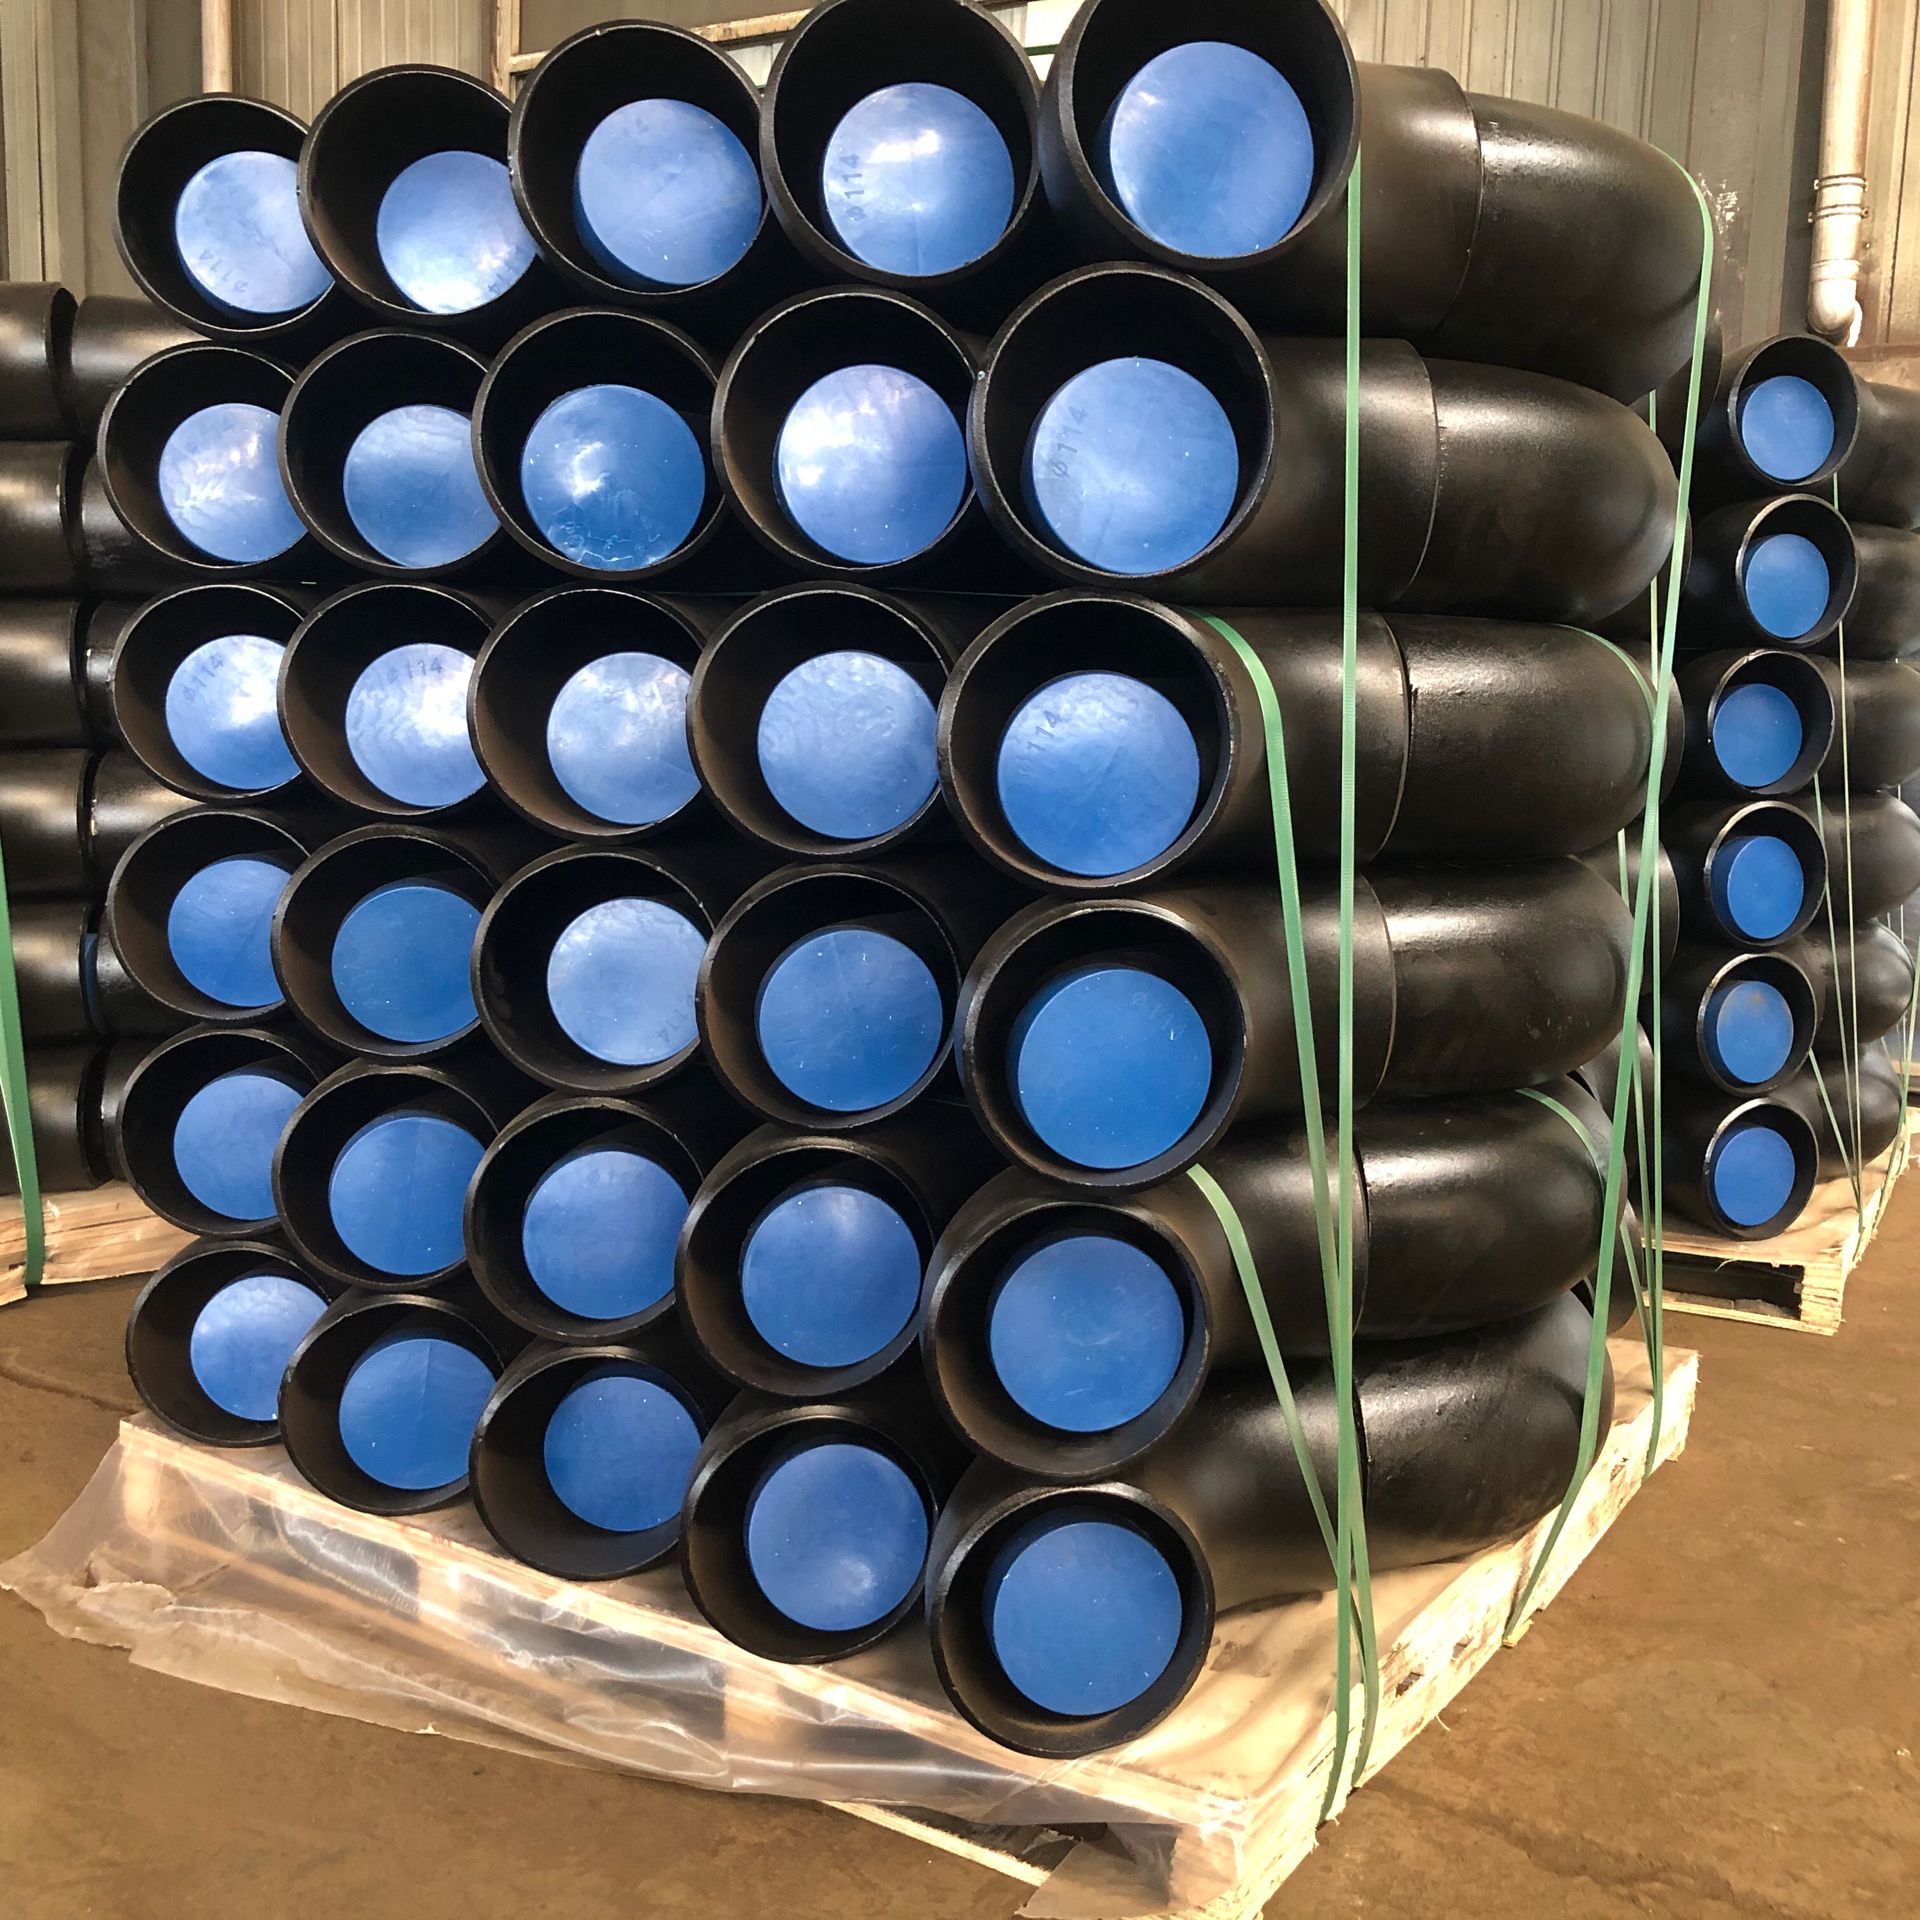 Характеристики бесшовного тройника из углеродистой стали
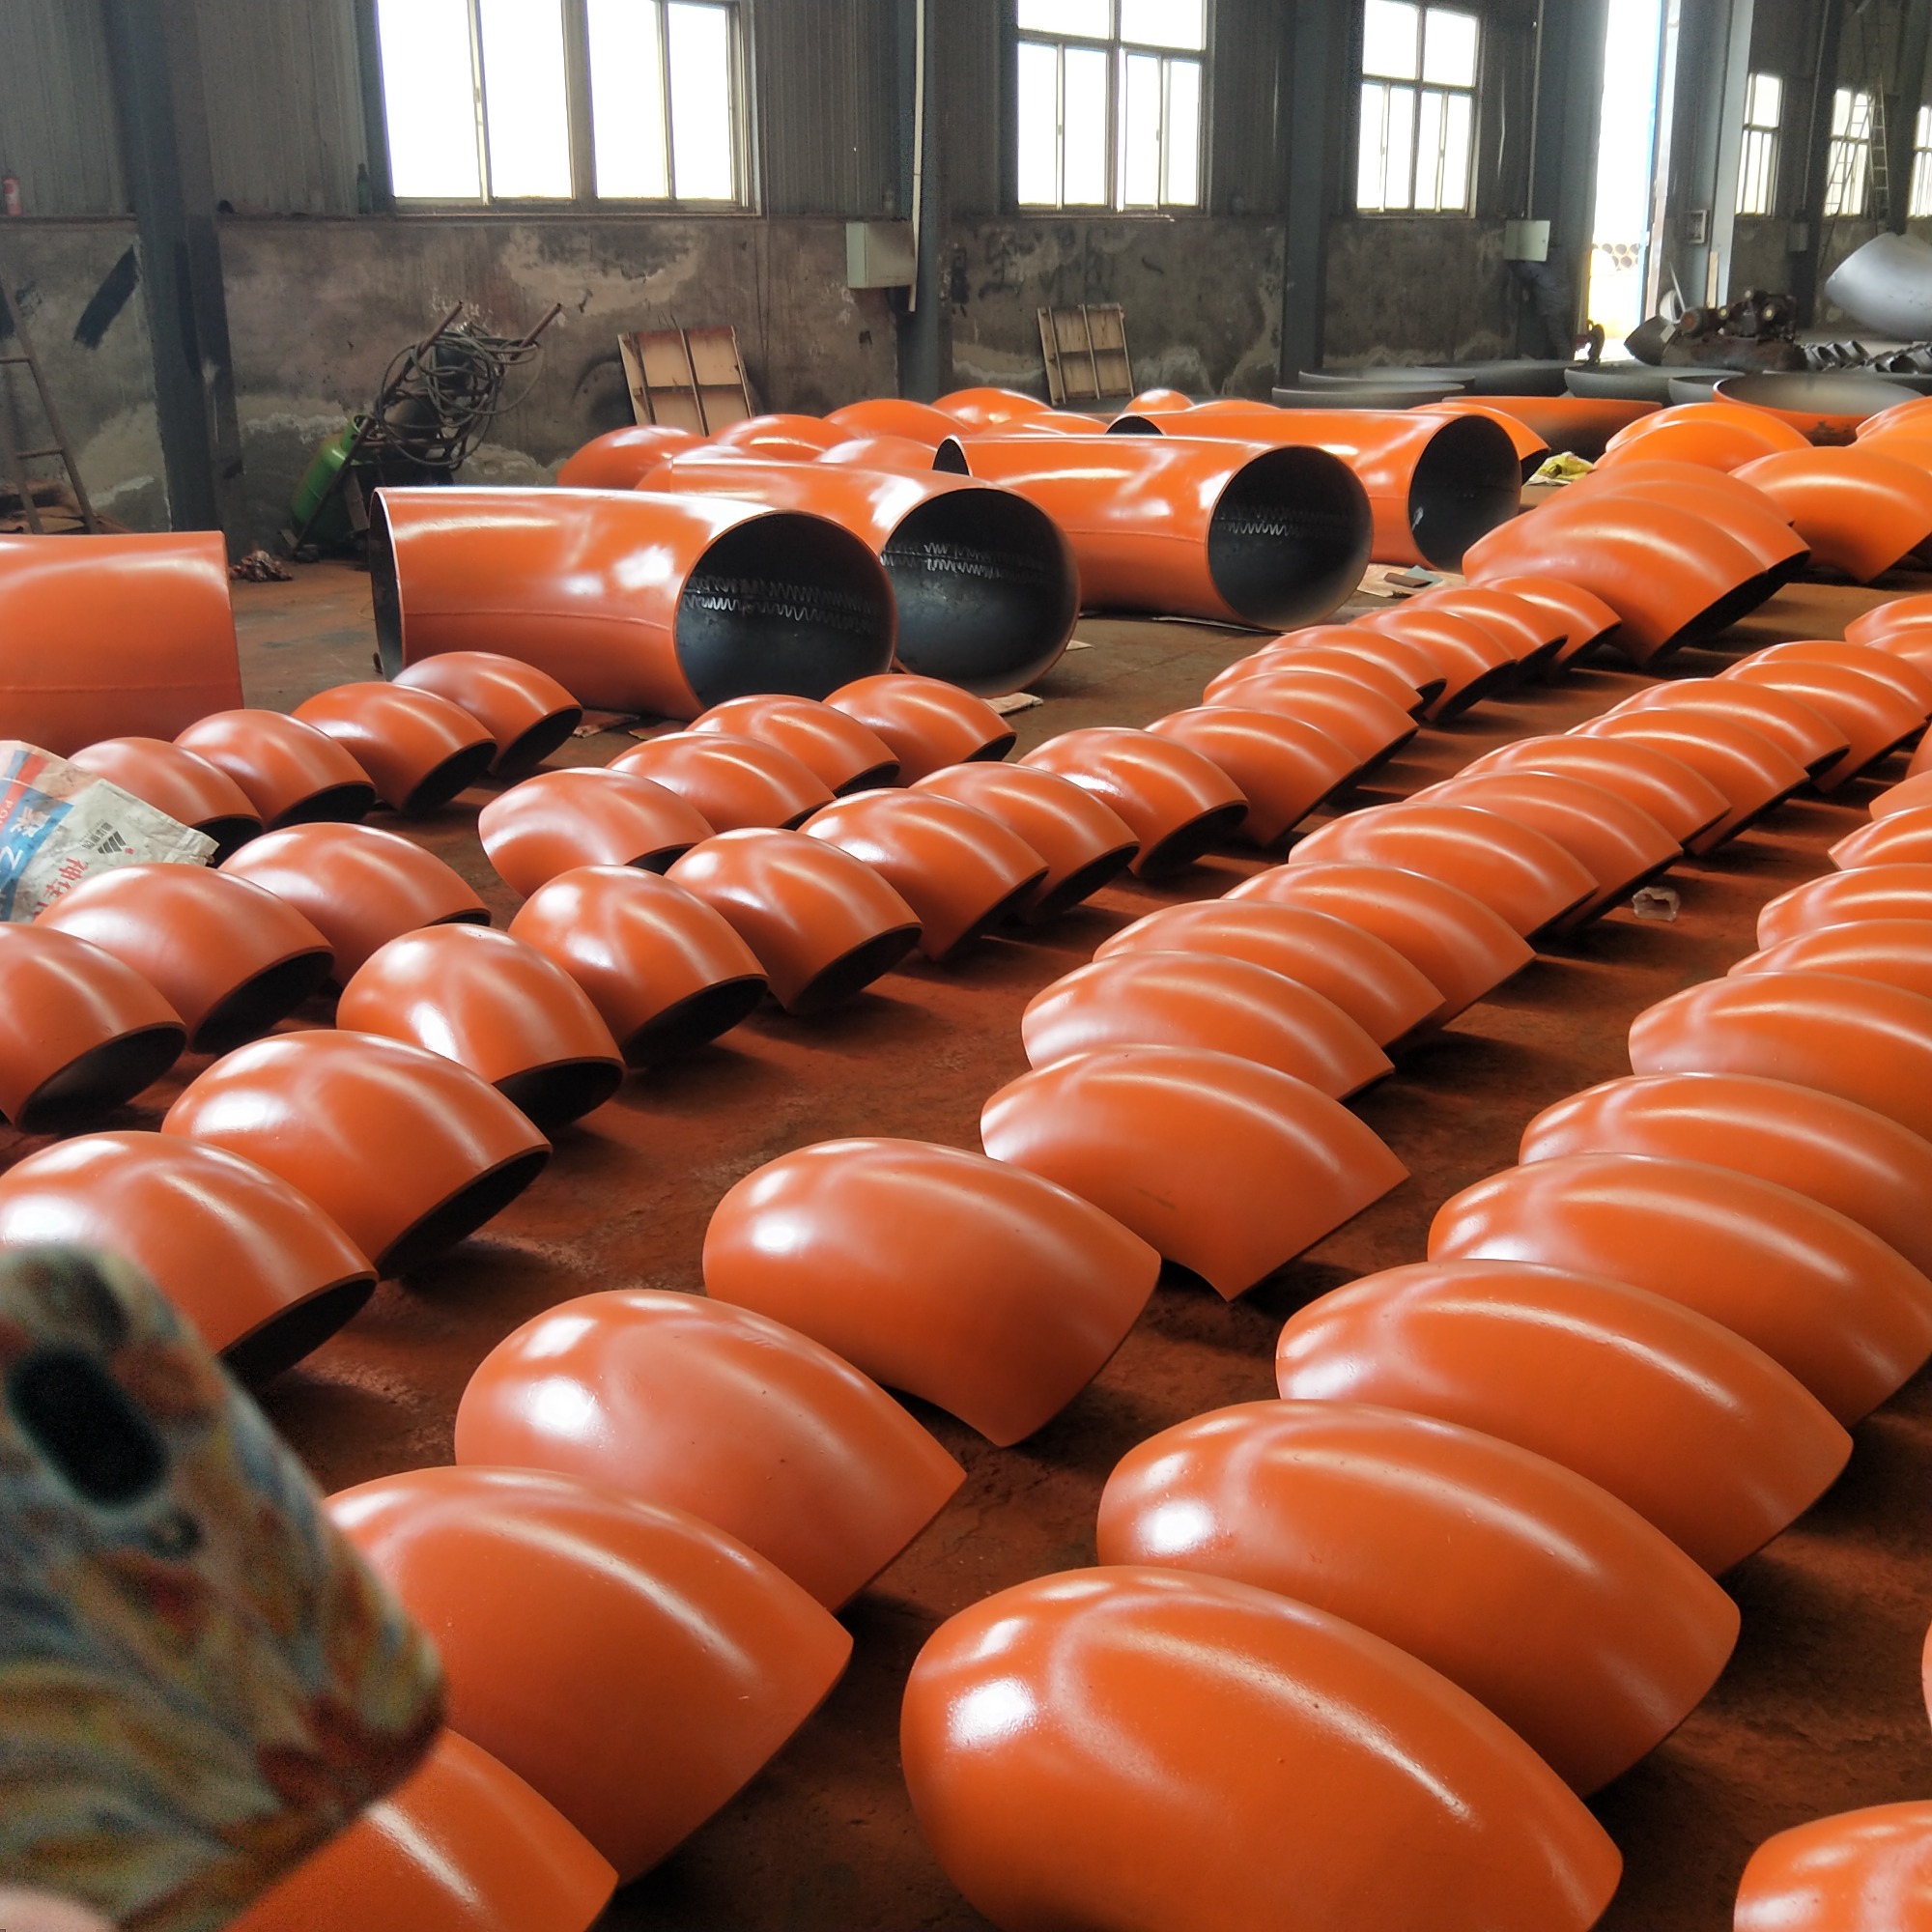 Три основных процесса формовки колен труб