На внешнем виде не должно быть трещин и двойной кожицы. уменьшить r , а толщина стенки должна быть больше, чем толщина стенки концевой секции трубы большого диаметра. Округлость эксцентрикового редуктора не должна превышать 1% наружного диаметра соответствующего конца, а допустимое отклонение составляет ± 3 мм; осевые линии обоих концов концентрического редуктора должны совпадать, а допустимое отклонение эксцентриситета составляет ± 5 мм.
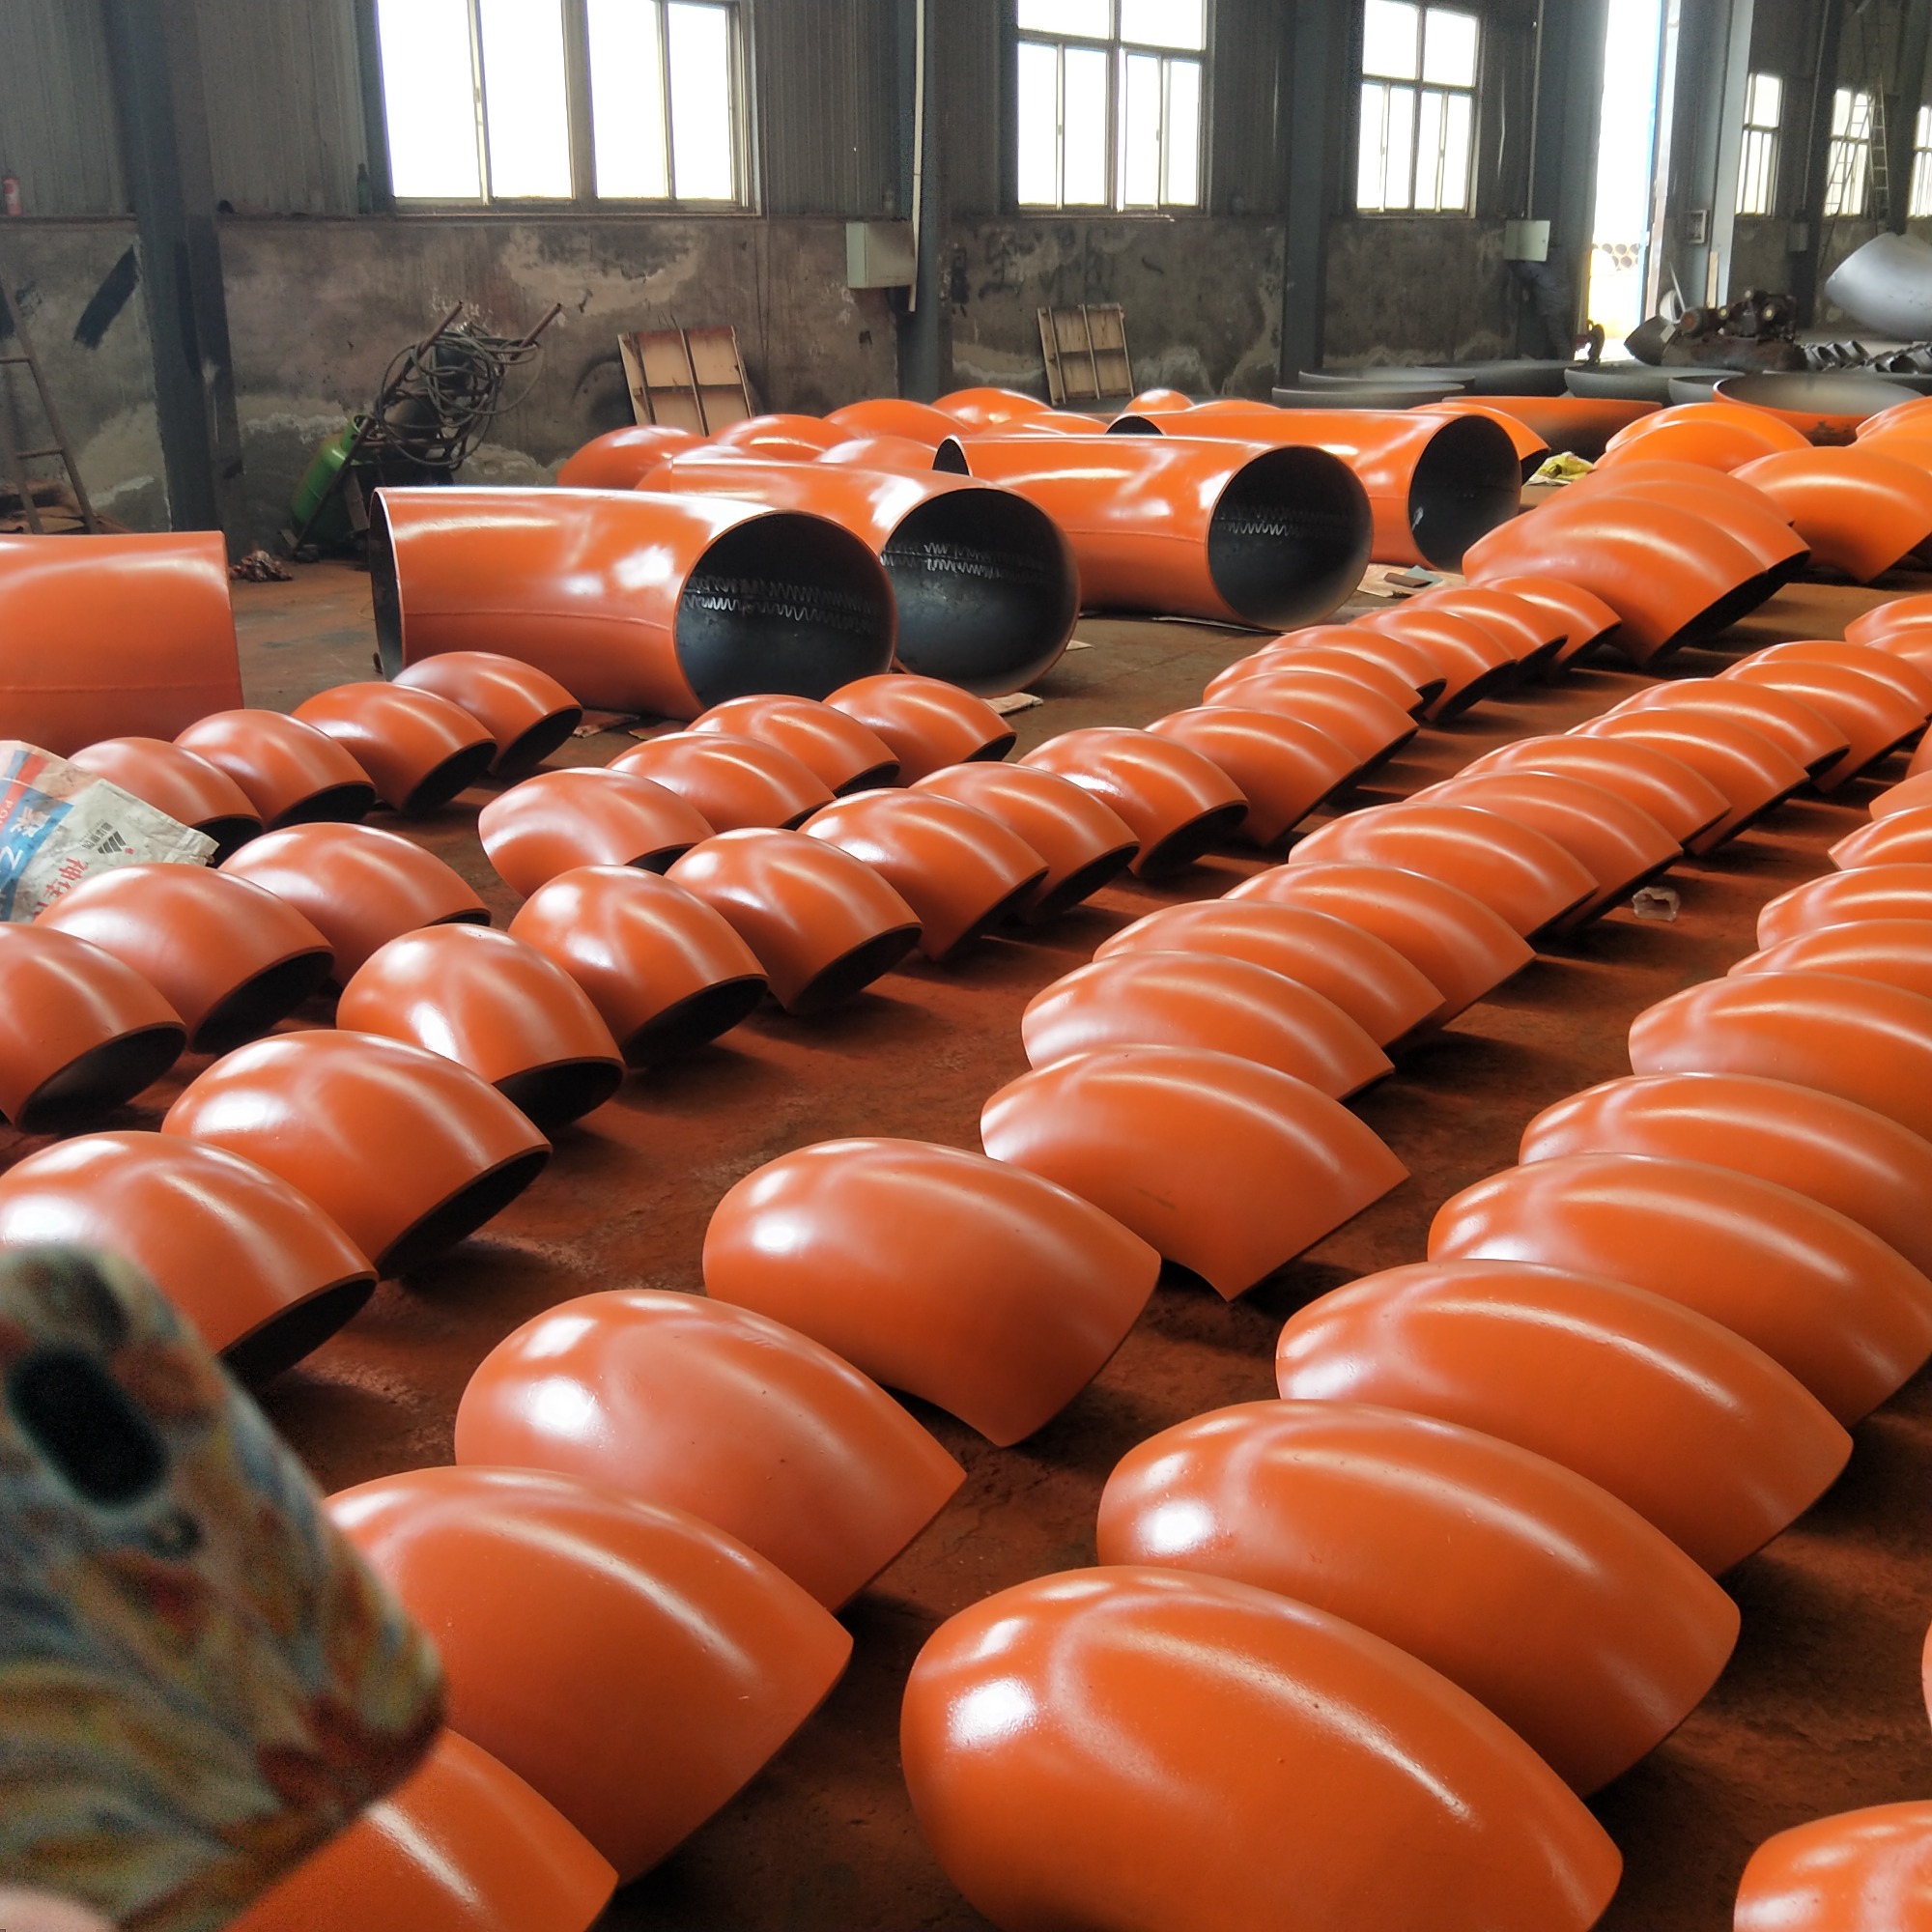
Процесс редукционной формовки редукционной трубы заключается в том, чтобы поместить трубную заготовку того же диаметра, что и большой конец редукционной трубы, в формовочную матрицу, а металл движется вдоль полости матрицы и сжимается, придавливая форму в осевом направлении. трубка заготовка. На внешнем виде переходника не должно быть трещин и двойной обшивки, а толщина стенки должна быть больше, чем толщина стенки концевой секции трубы большого диаметра. Осевые линии обоих концов концентрического переходника должны совпадать, а допустимое отклонение эксцентриситета составляет ± 5 мм. В зависимости от размера редуктора его можно разделить на однократное прессование или многократное прессование.
Метод штамповки редуктора
1. Штамповочные штампы, как две капли воды, обеспечивают точность размера и формы штампованных деталей и, как правило, не ухудшают качество поверхности штампованных деталей, а срок службы штампов, как правило, дольше. Поэтому качество штамповки не нарушается, а взаимозаменяемость хорошая.
2. Вообще штамповка не рождается со стружкой и стружкой, и расход материалов меньше, и другое нагревательное оборудование не нужно. Таким образом, это своего рода материалосберегающий и энергосберегающий метод обработки, а стоимость штамповки деталей низкая.
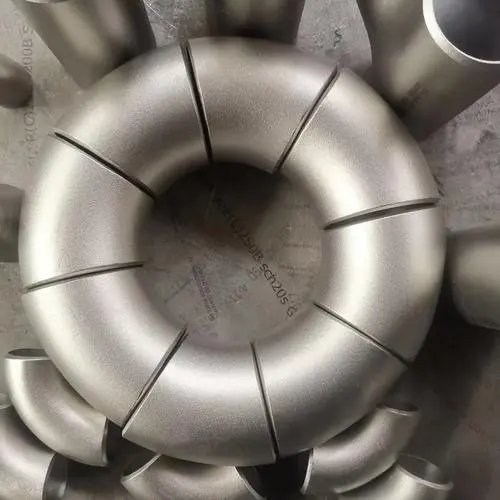 Улучшение процесса прессования колен из нержавеющей стали
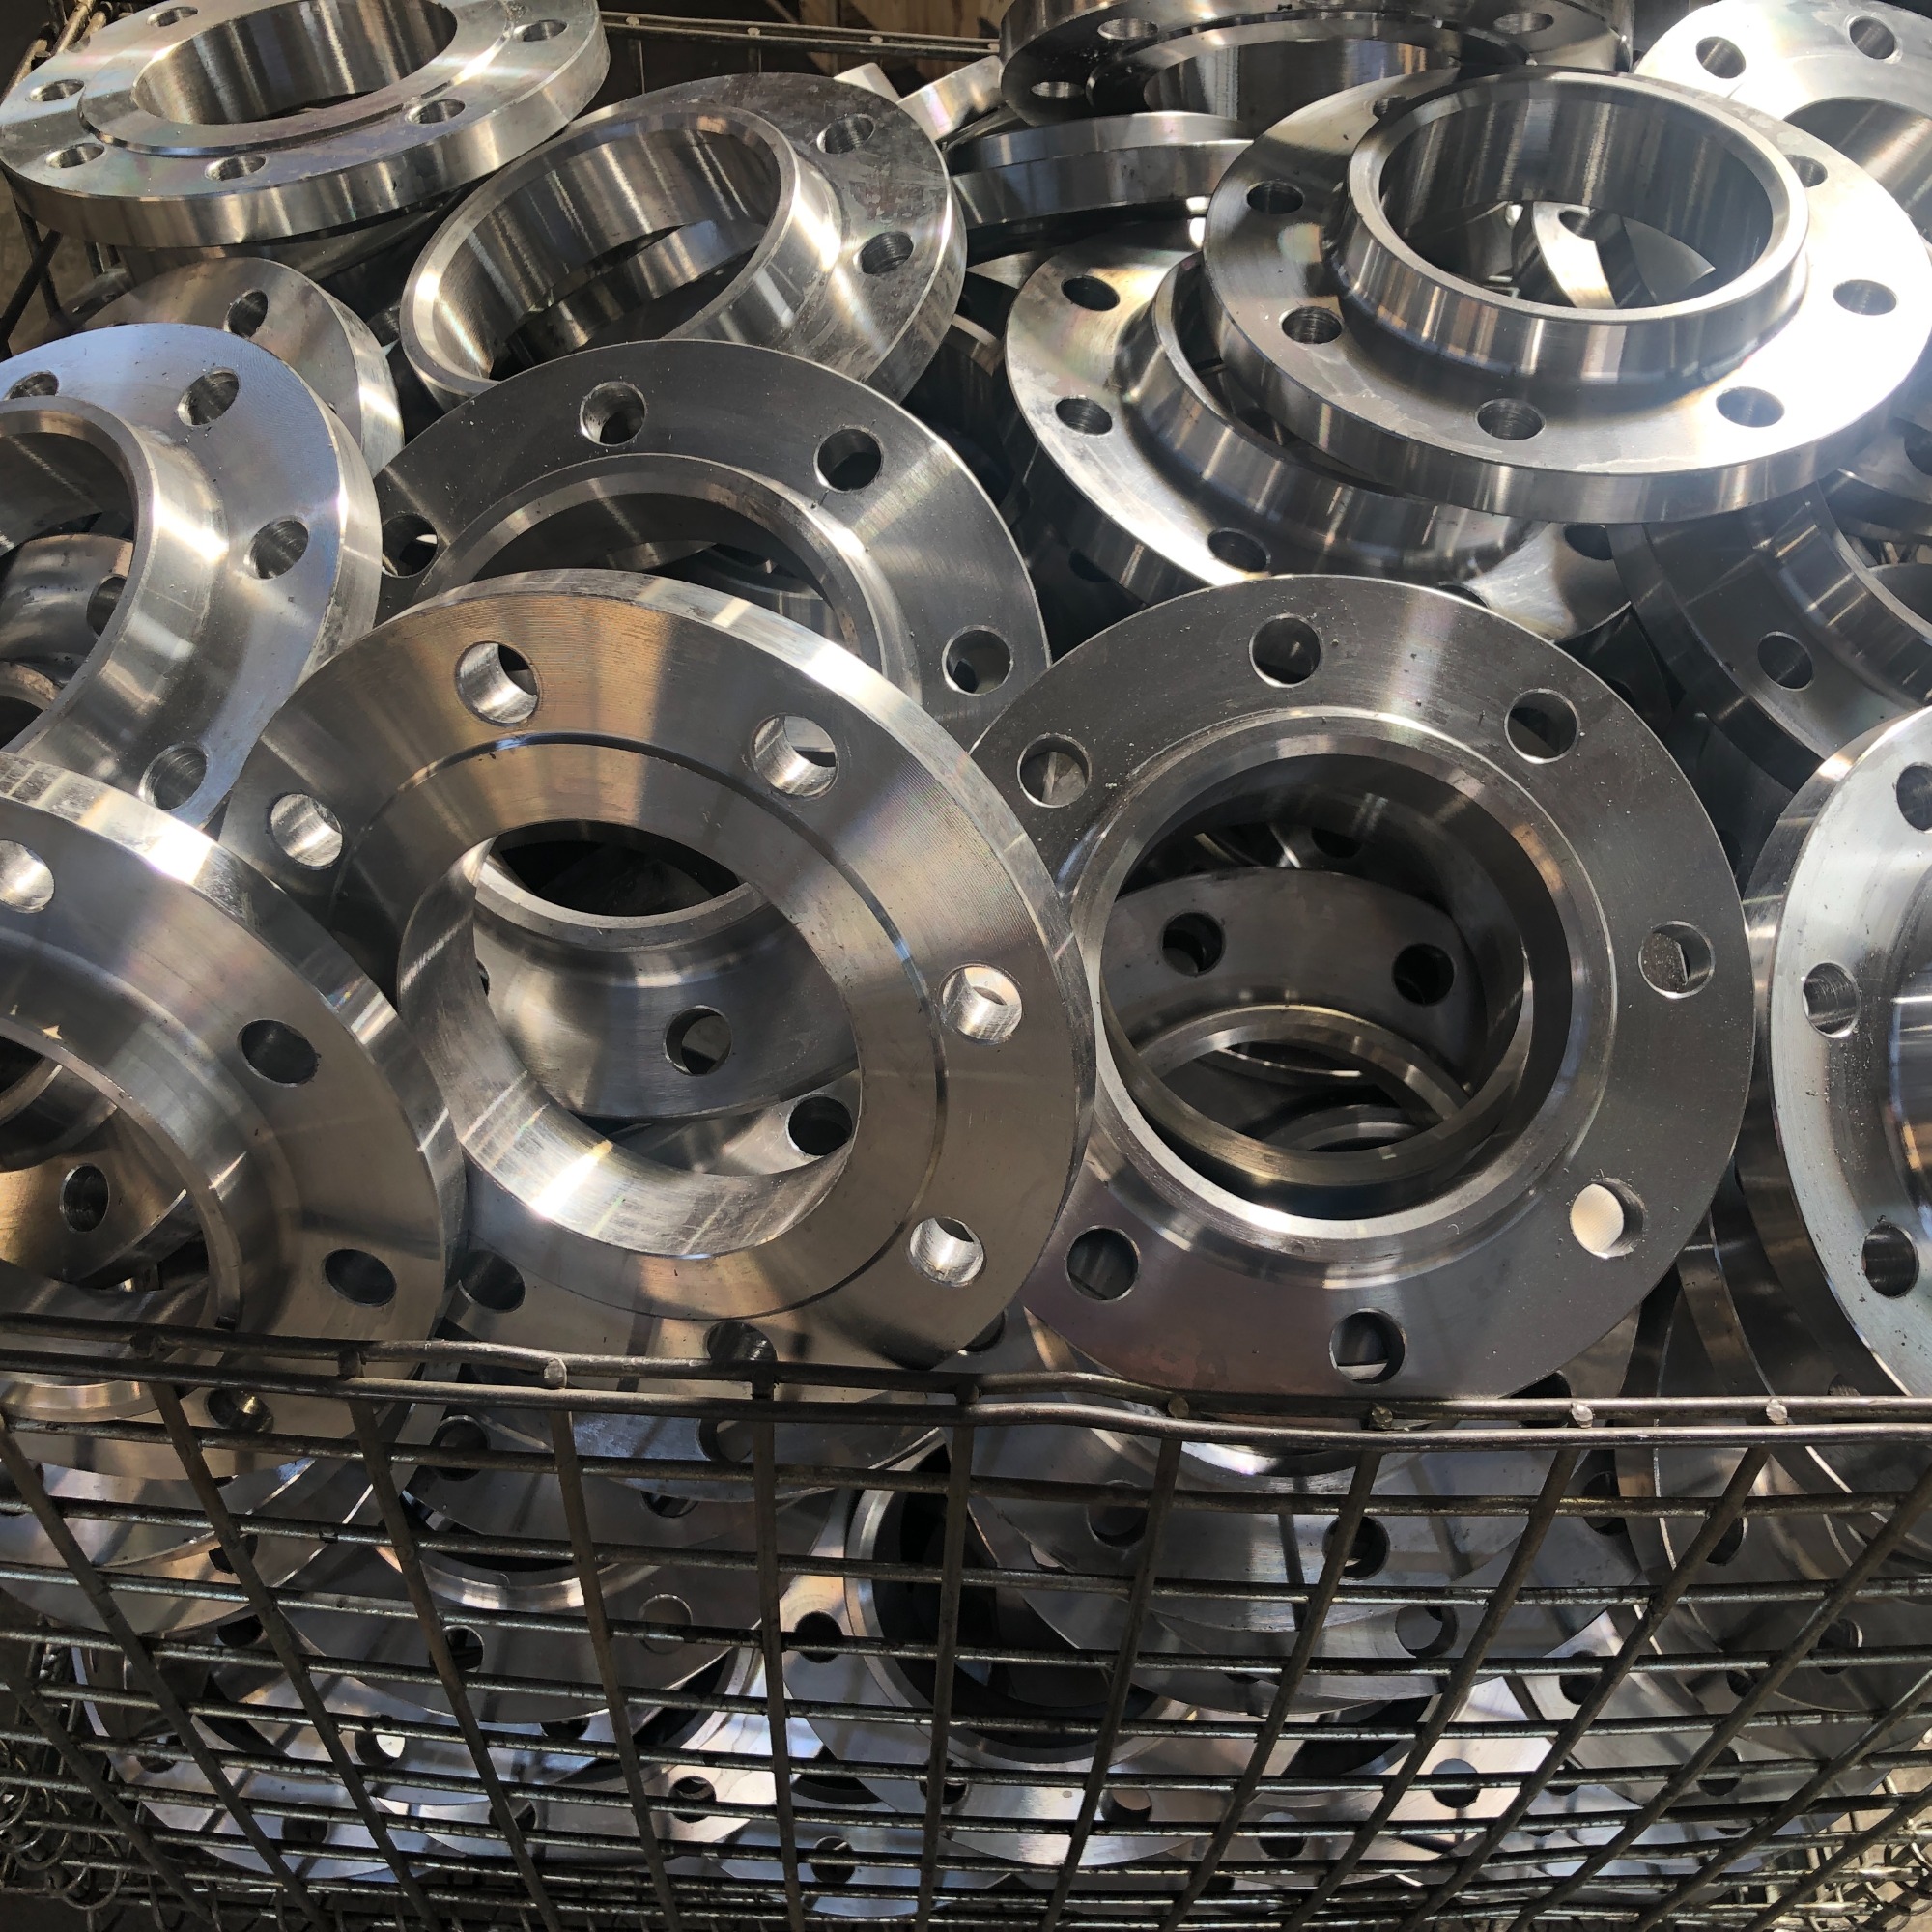 На какие моменты следует обратить внимание при термообработке фланцев
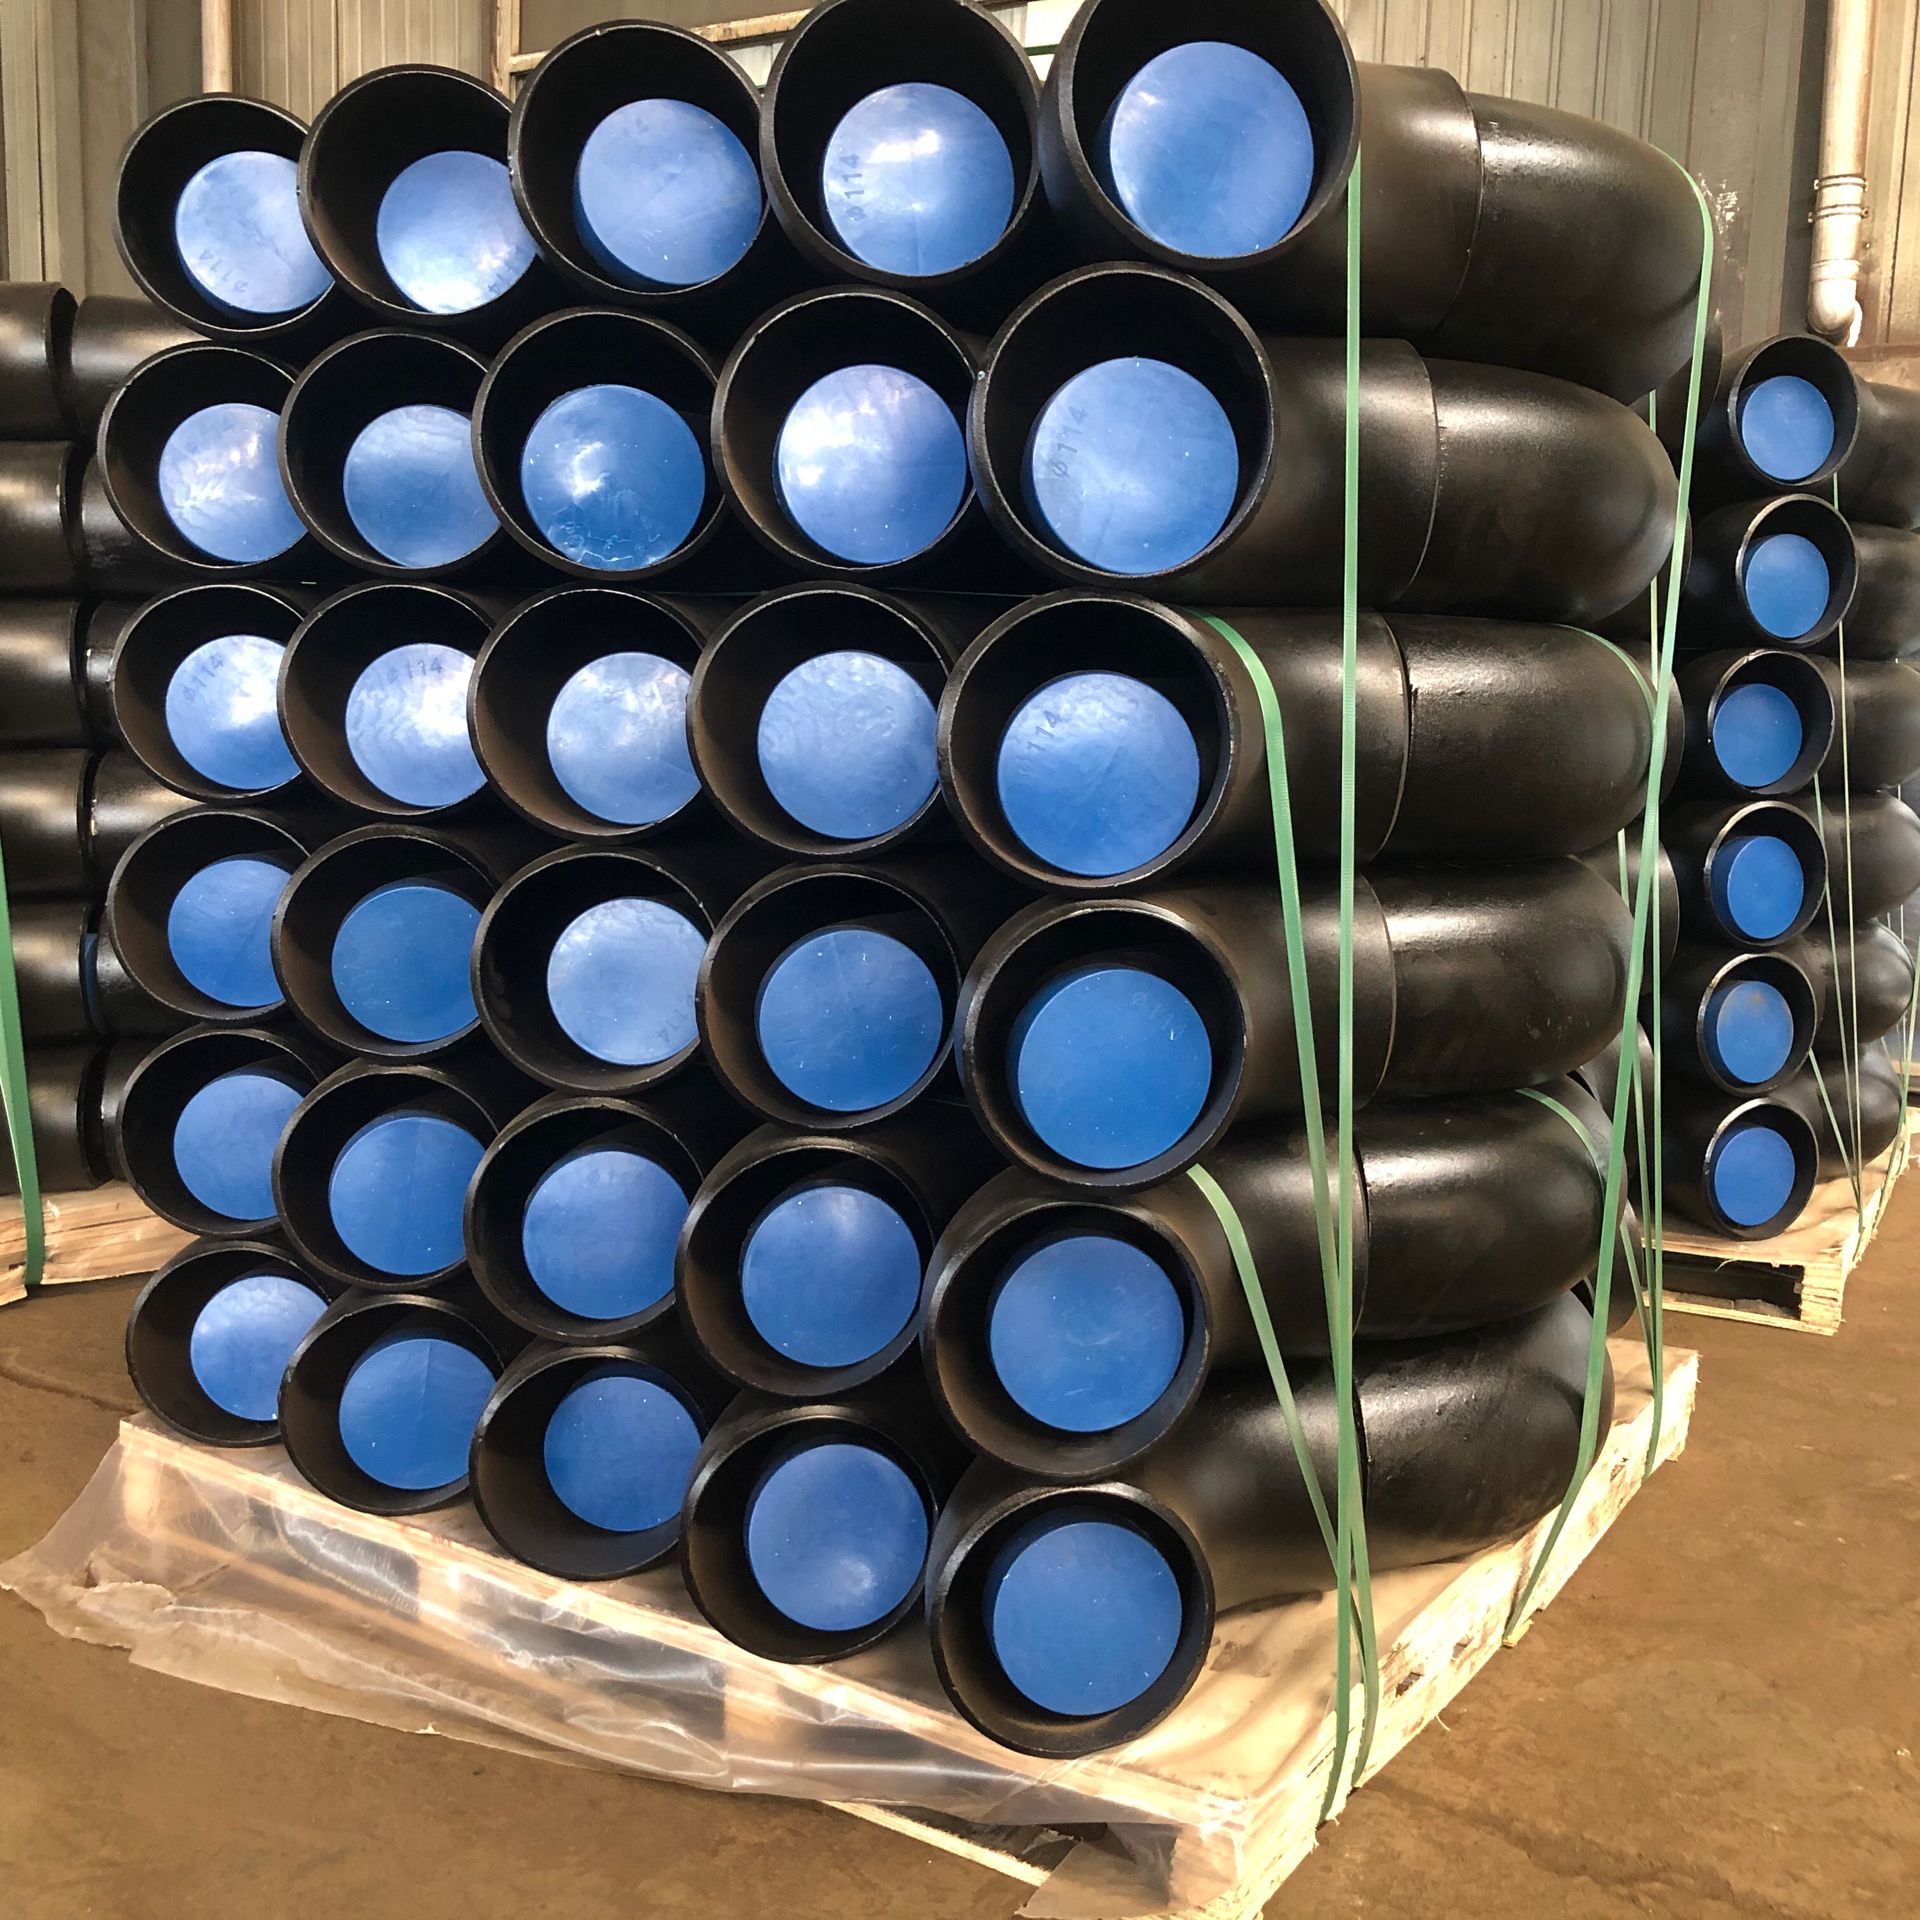 Характеристики бесшовного тройника из углеродистой стали
 Три основных процесса формовки колен труб