В процессе деформационного прессования с усадкой или расширением редуктора трубной арматуры следует применять холодное прессование или горячее прессование в зависимости от материала и диаметра трубы. Обычно следует применять холодное прессование, насколько это возможно, но в случае сильного упрочнения, вызванного множественным изменением диаметра, следует использовать горячее прессование для материала с более толстой стенкой. Расширение диаметра представляет собой трубу с диаметром меньше, чем большой конец редуктора трубопроводной арматуры. Заготовка формируется внутренней матрицей по внутреннему диаметру трубной заготовки. Процесс расширения в основном решает проблему, заключающуюся в том, что переходник для фитингов из нержавеющей стали ASME B16.9 с большим диаметром нелегко сформировать путем усадки. Иногда, в зависимости от формообразующих требований к материалам и изделиям, комбинируют методы расширения и сжатия.
Тройники горячего прессования подходят для материалов из низкоуглеродистой стали, легированной стали и нержавеющей стали. Этот процесс формования обычно используется специально для тройников с большим диаметром и толстой стенкой. Помимо использования стальных труб в качестве сырья для производства переходников для трубных фитингов, тройники горячего прессования обладают широкой адаптируемостью к материалам. Листовой металл также может быть изготовлен методом штамповки. Форма штампа, используемого для волочения, относится к размерному дизайну внутренней поверхности редуктора трубных фитингов, а заготовка из листового металла может быть штампована и вытянута штампом для штамповки.
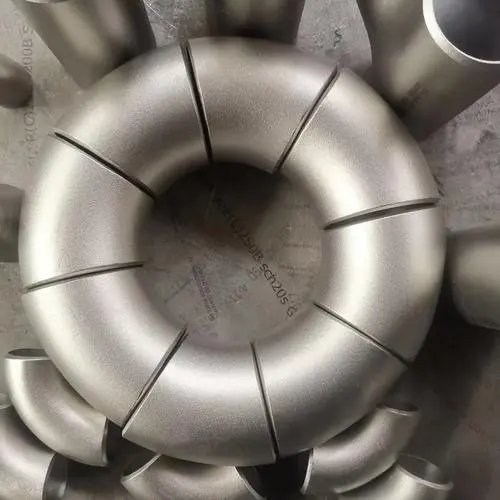 Улучшение процесса прессования колен из нержавеющей стали
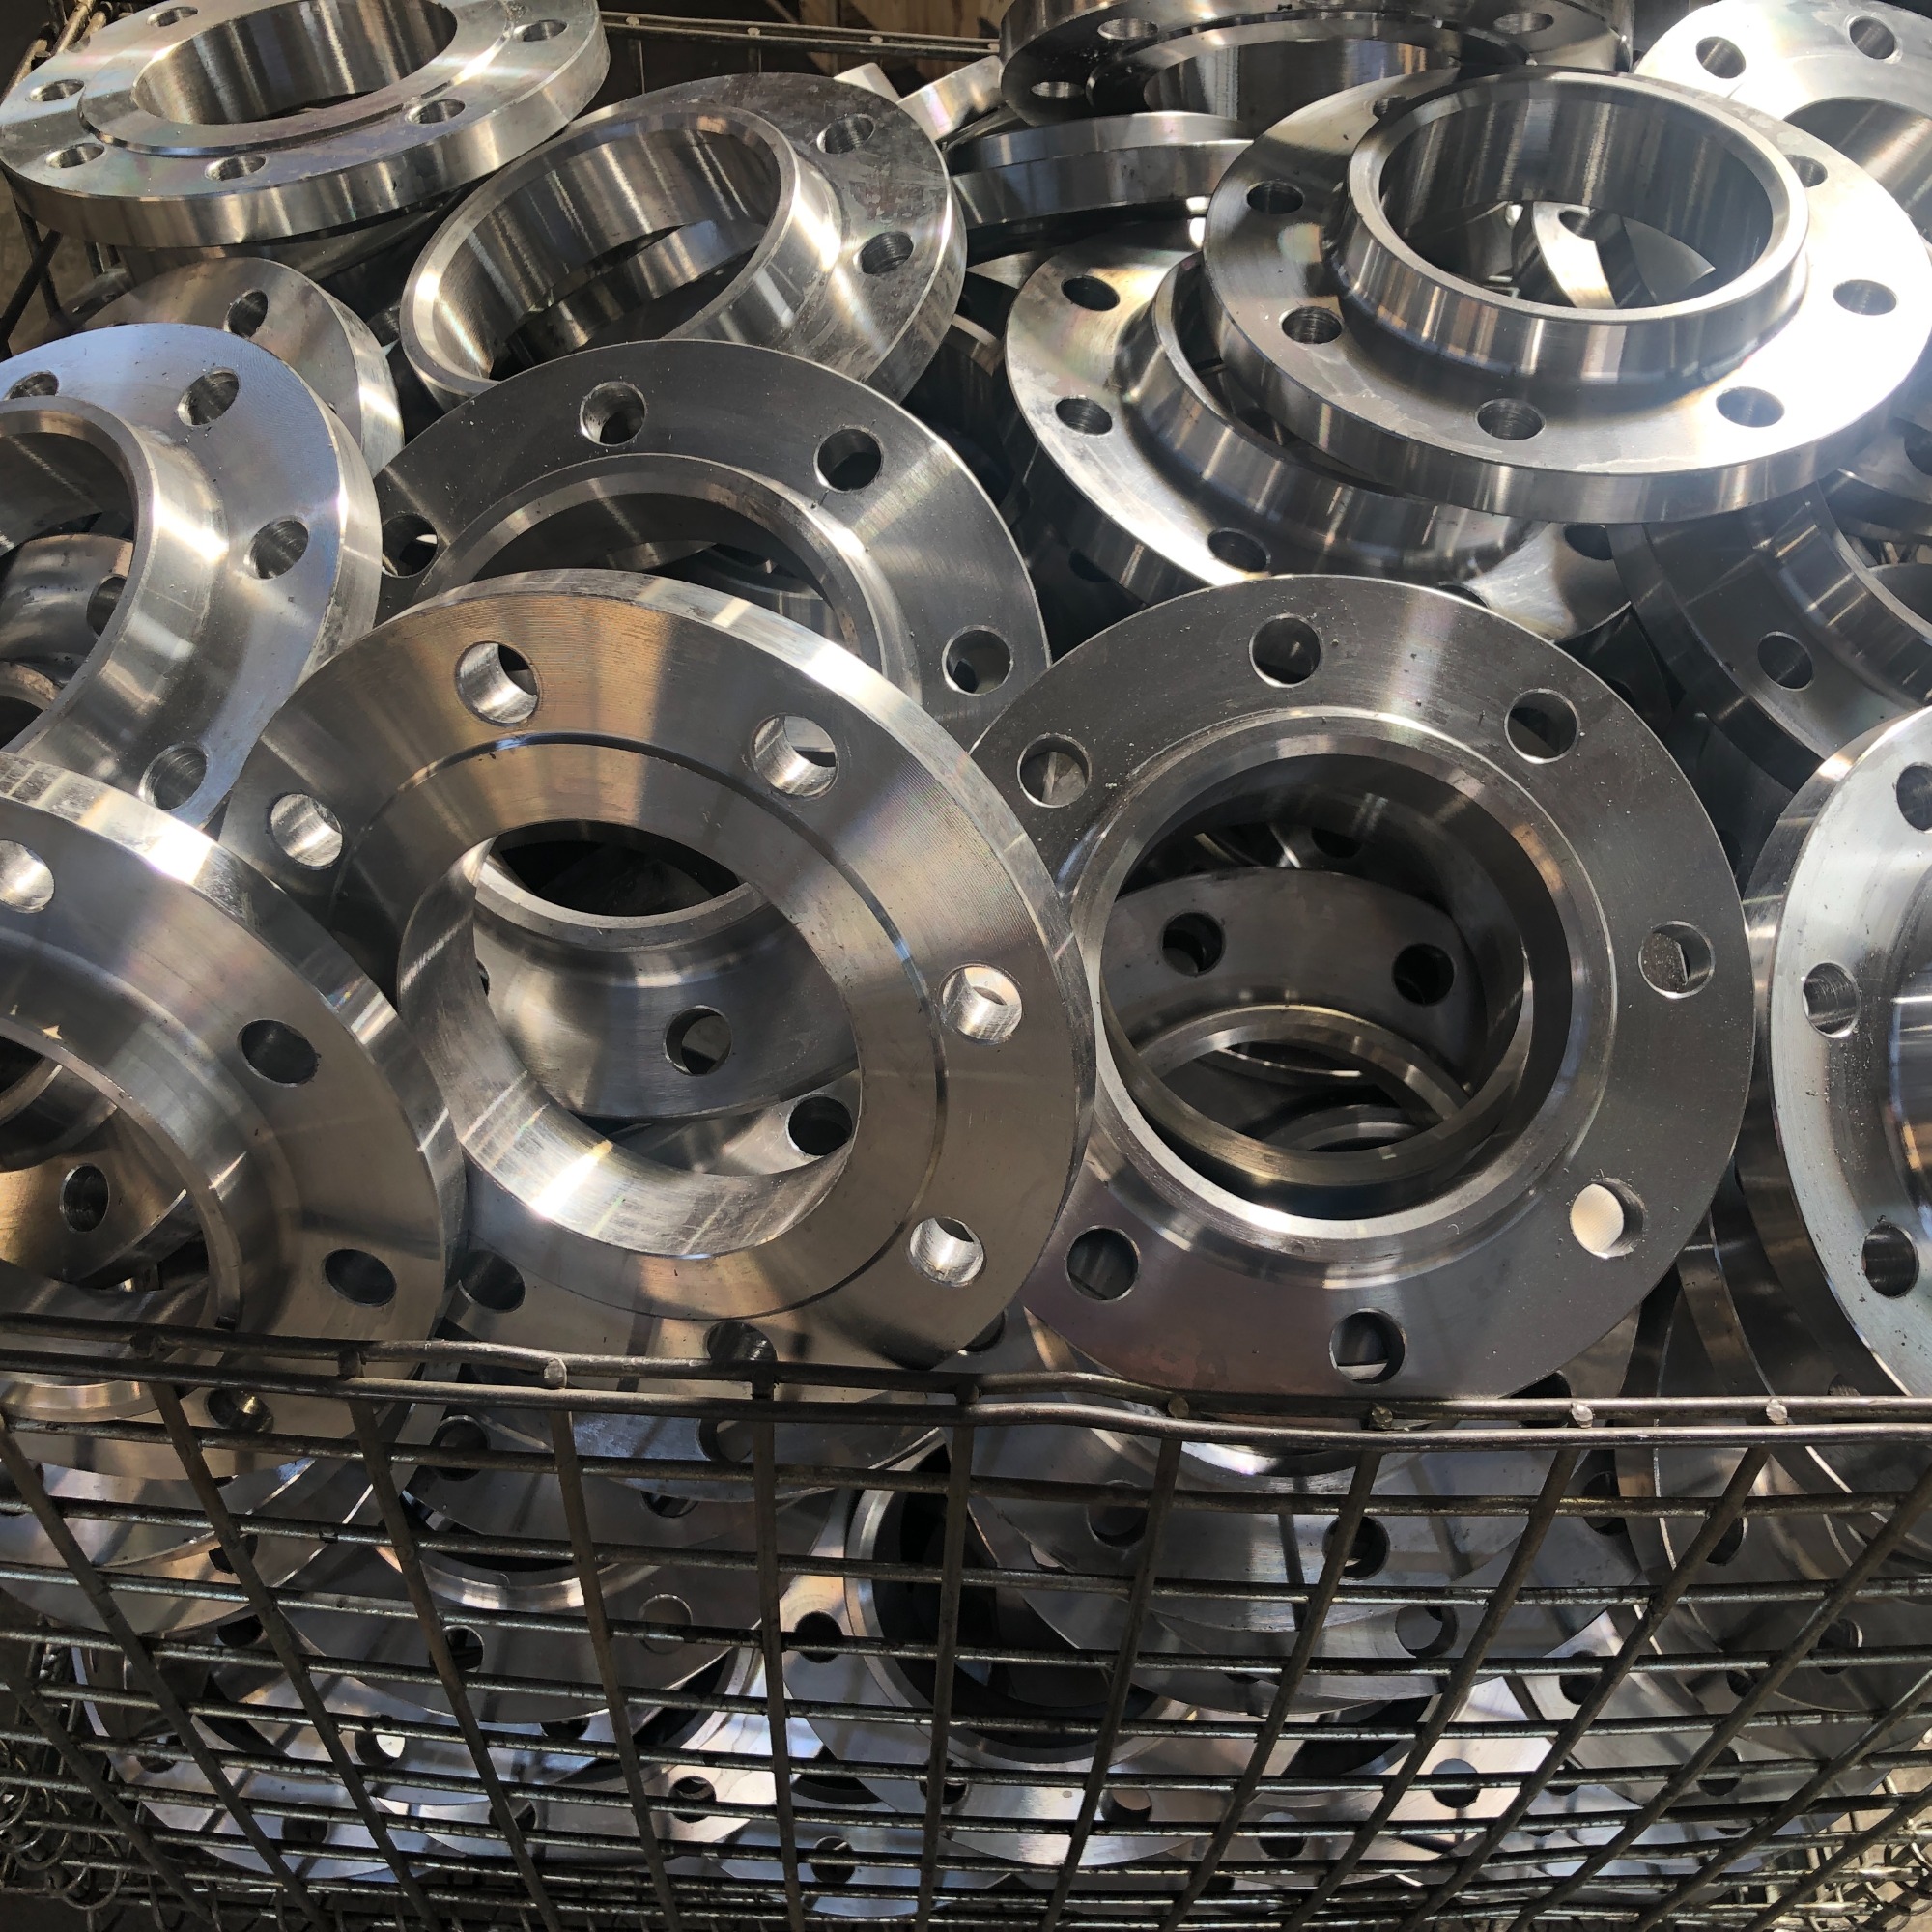 На какие моменты следует обратить внимание при термообработке фланцев
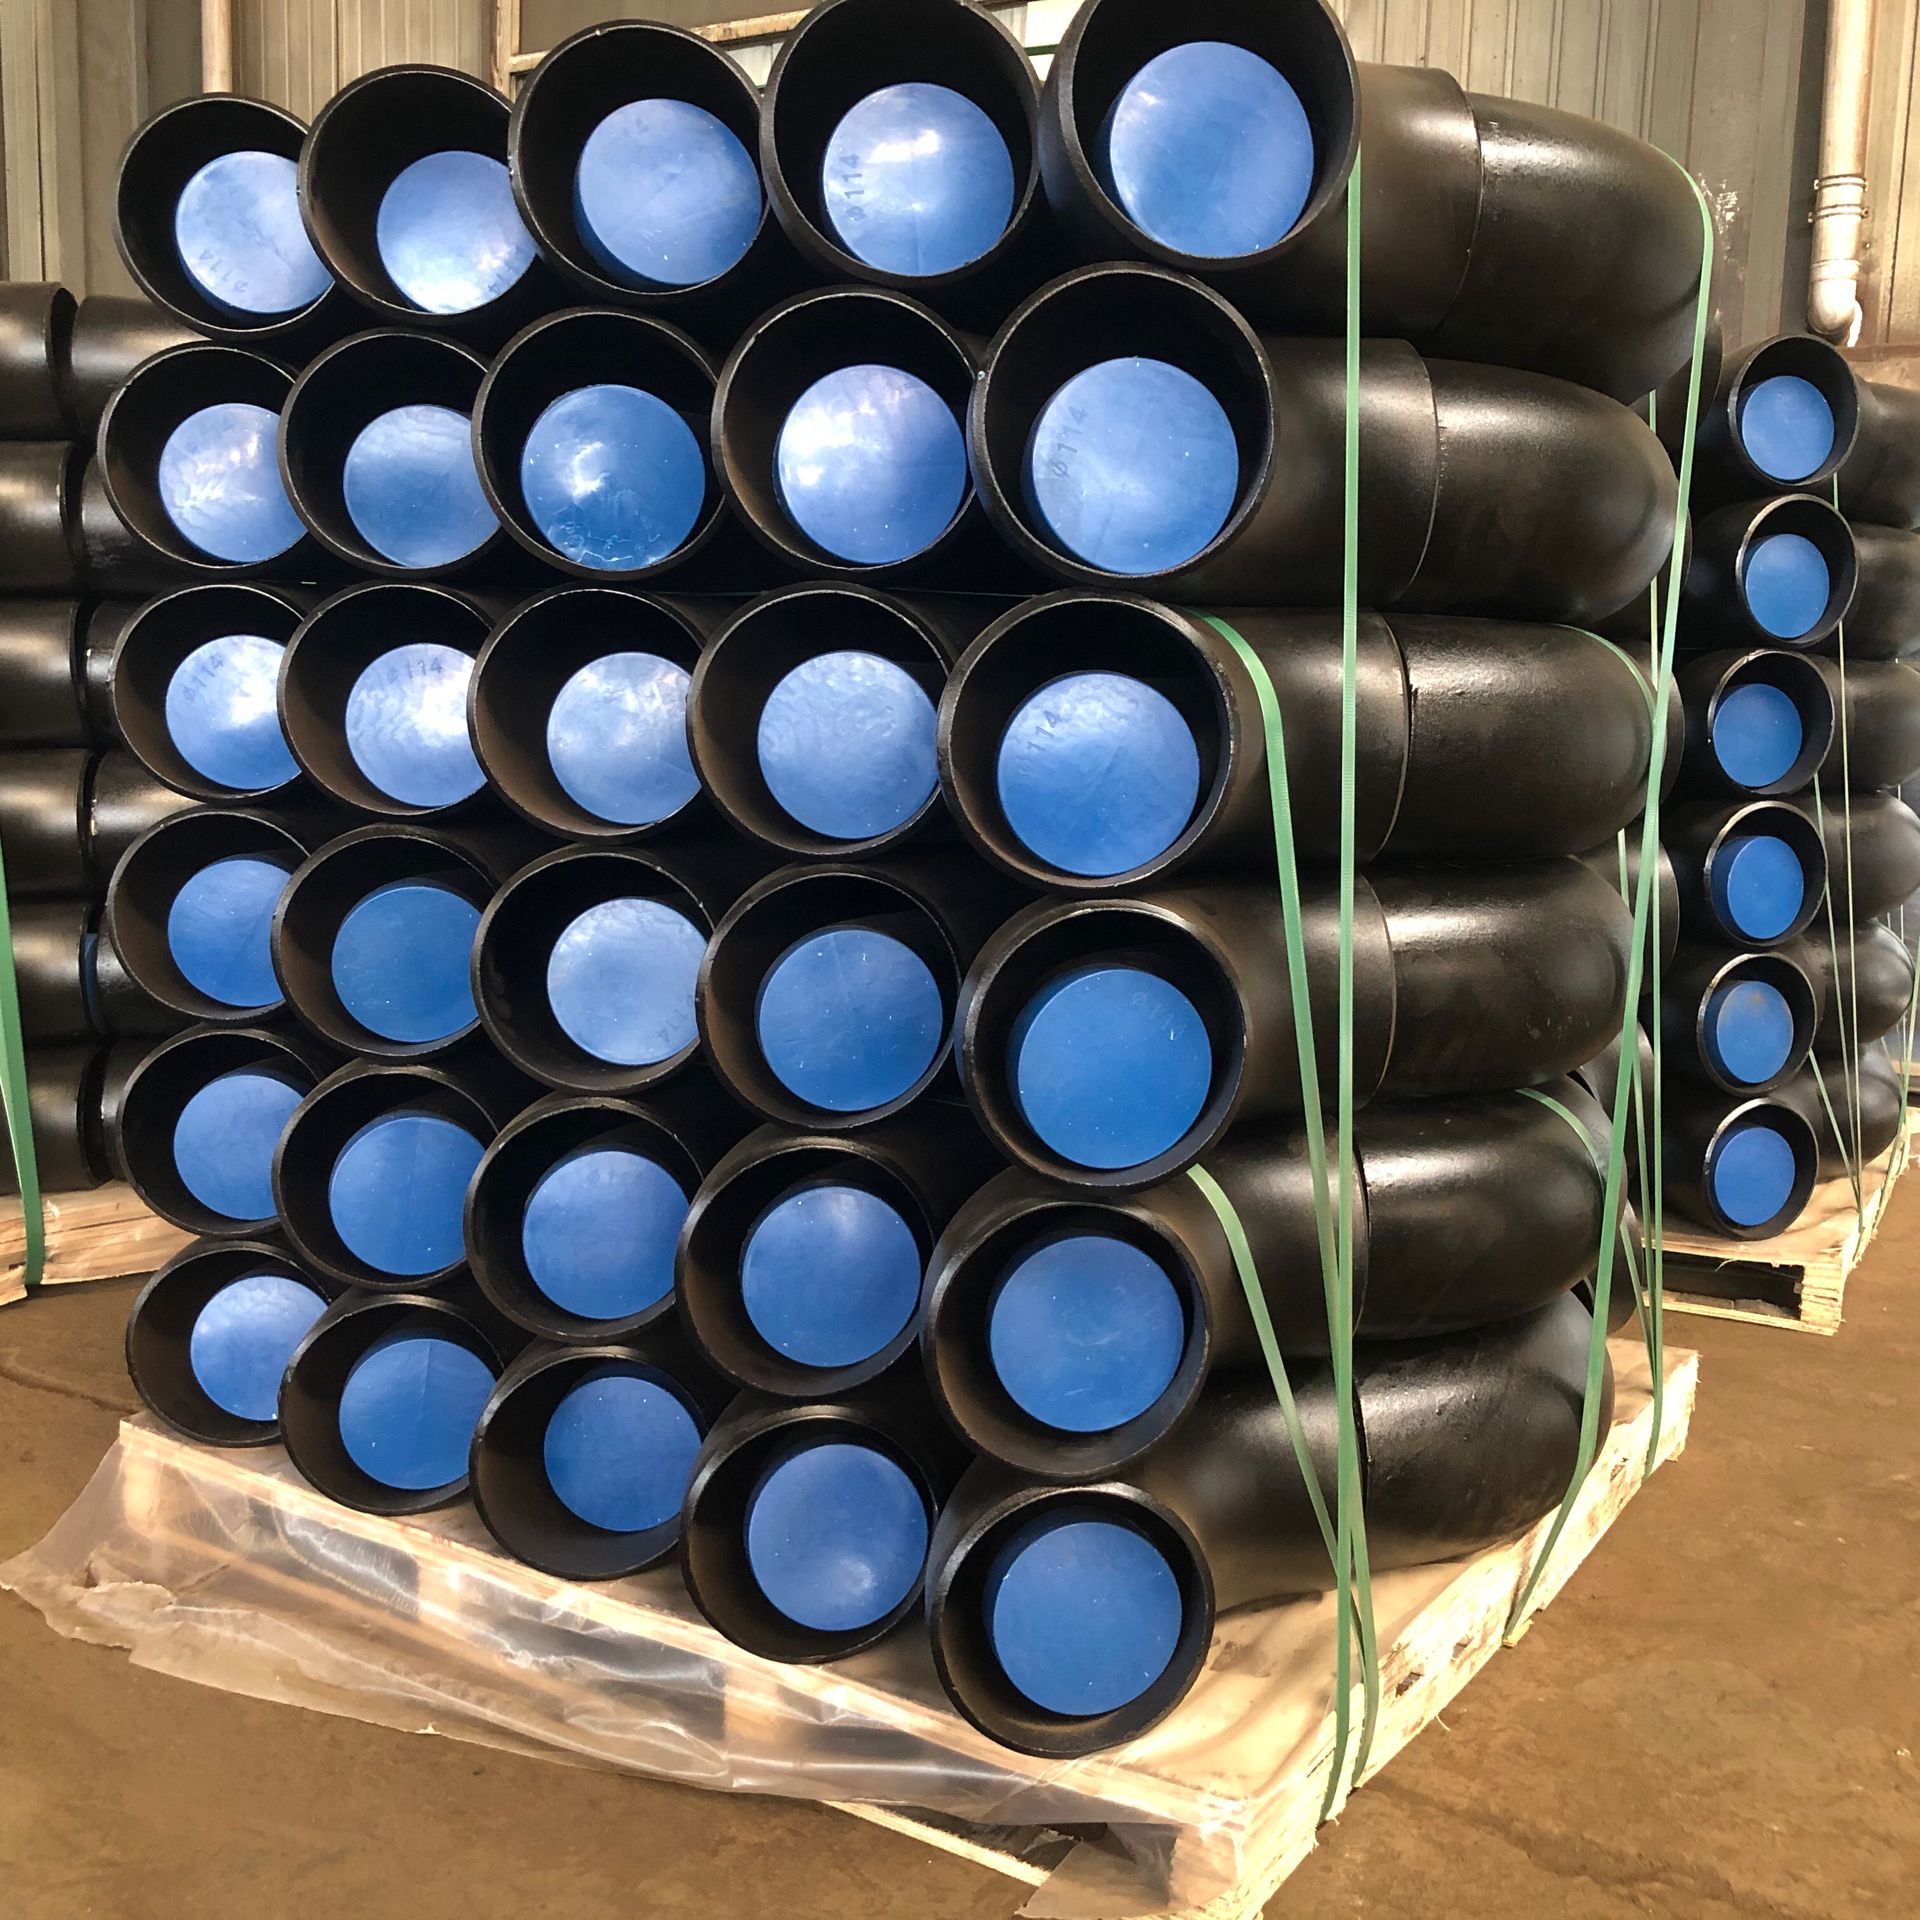 Характеристики бесшовного тройника из углеродистой стали
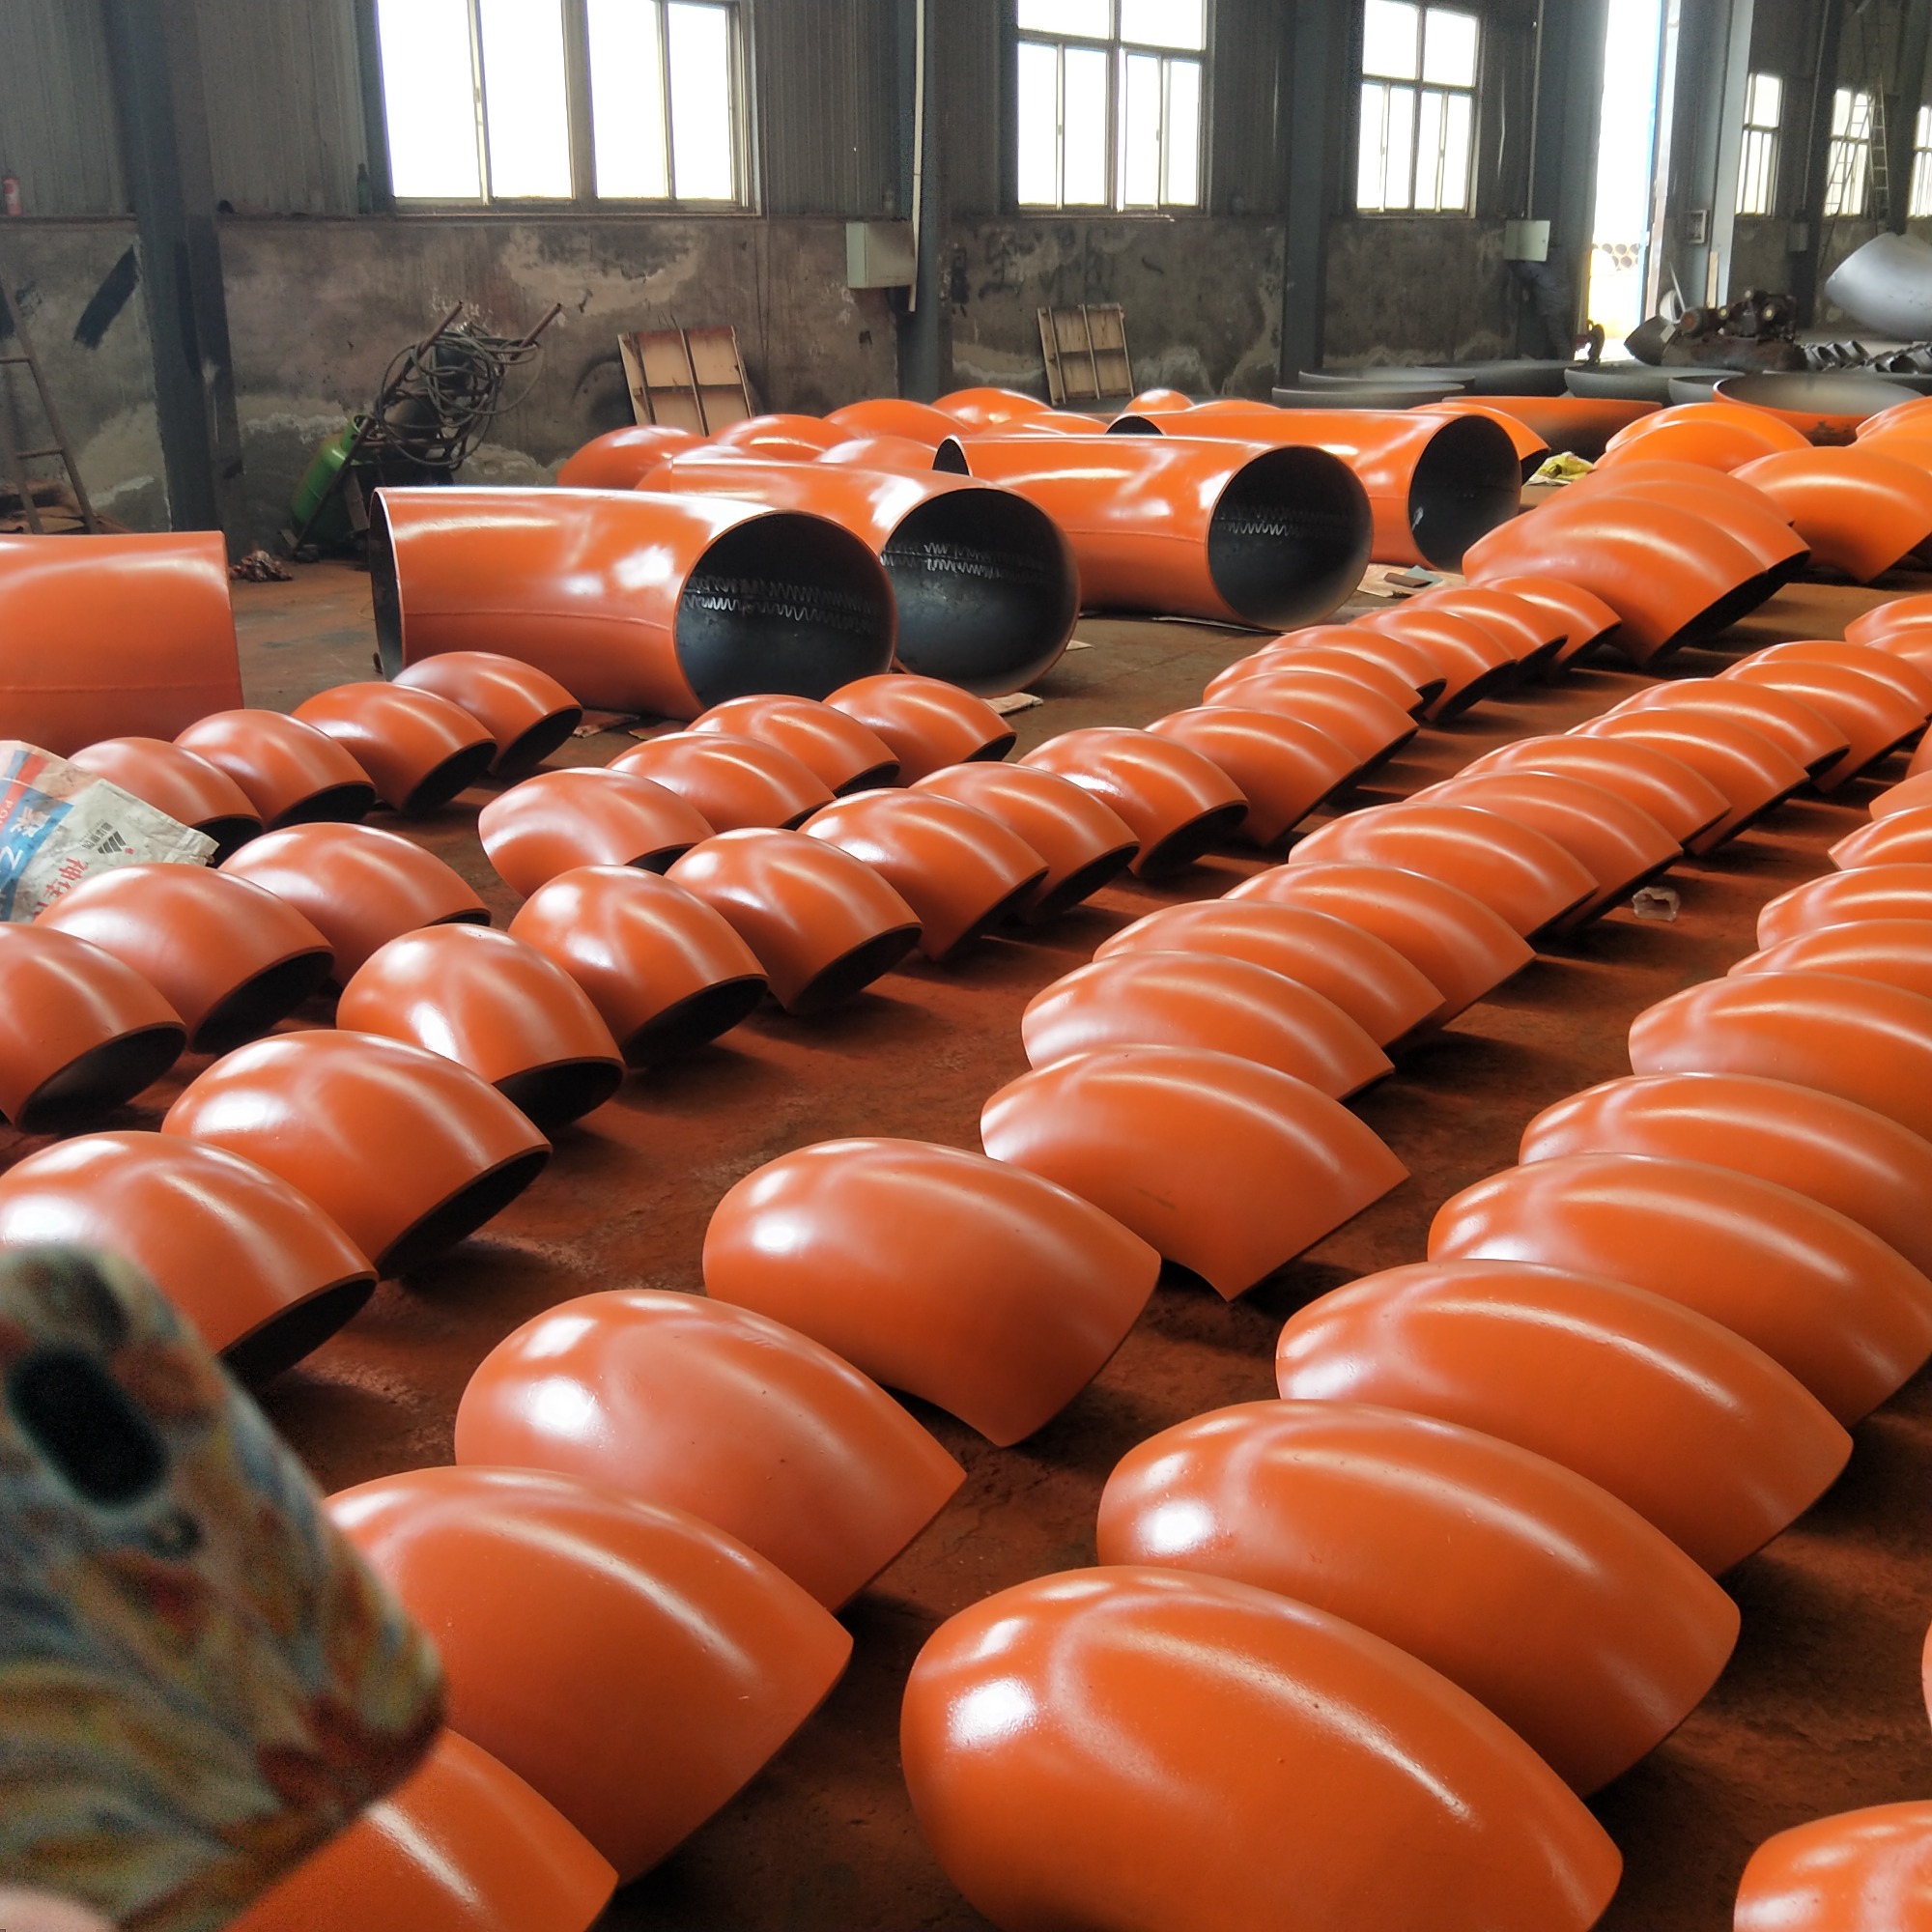 Три основных процесса формовки колен труб